


Die kurze Antwort: Nein, und der Unterschied zeigt sich in Ihrem Teilepreis
Aluminiumlegierung und Aluminiumguss sind nicht zwei Namen für ein Material. Aluminiumlegierung beschreibt die Chemie: Aluminium plus bewusste Zusätze von Silizium, Magnesium, Kupfer, Zink, Mangan oder Eisen. Beim Aluminiumguss handelt es sich um einen Umformweg: Die Legierung wurde geschmolzen, eingespritzt oder in eine Form gegossen und in eine Form erstarrt. Jedes Aluminiumgussteil ist eine Aluminiumlegierung, ein großer Teil der Aluminiumlegierungen wird jedoch nie gegossen. Stranggepresste Profile, gewalzte Bleche, Schmiedestücke und aus Knüppeln bearbeitete Teile sind ebenfalls Aluminiumlegierungen und verhalten sich in einer Weise unterschiedlich, die Ihre Zeichnung bereits vermuten lässt.
Hier wird die Verwirrung teuer. Ein Käufer schreibt 6061-T6 in das Materialfeld einer Angebotsanfrage für ein Gehäuse mit Kühlrippen und einer 1,2-mm-Wand. Ein Druckgießer liest eine geschmiedete Bezeichnung, zitiert sie trotzdem, und drei Wochen später beginnt das Gespräch über Porosität, Dehnung und Wärmebehandlung. Oder es passiert das Gegenteil: Ein Ingenieur hört, dass Gussaluminium schwächer ist, und spezifiziert eine geschmiedete Halterung für ein Teil, das ein gut konstruierter Druckguss zu etwa der Hälfte der Kosten geliefert hätte, mit weitaus mehr Freiheit bei der Geometrie.
Die praktische Regel ist einfach. Wählen Sie die Legierung aufgrund der Umgebung und der Belastungen, denen das Teil ausgesetzt ist. Wählen Sie das Gießverfahren aufgrund von Geometrie, Wandstärke und Jahresvolumen. Der Rest dieses Artikels behandelt beide Hälften dieser Entscheidung mit den Zahlen, die tatsächlich auf Zeichnungen und Zitaten erscheinen.
| Begriff | Was es beschreibt | Typische Bezeichnungen | Wo die Entscheidung fällt |
|---|---|---|---|
| Aluminiumlegierung | Materialchemie: Aluminium plus Silizium, Magnesium, Kupfer oder Zink | 6061-T6, 5052-H32, A380.0, ADC12 | Materialangabe auf der Zeichnung |
| Aluminiumguss | Ein Umformweg: Schmelze erstarrt in einer Form | Gehäuse aus Sandguss A356-T6, Druckguss A380 | Prozessauswahl und Werkzeugausstattung |
| Geschmiedetes Aluminium | Ein Umformweg: gewalzt, extrudiert oder geschmiedet | 6061-Extrusion, 7075-Platte, 5052-Blatt | Prozessauswahl und Mühlenauftrag |
| Handelsüblich reines Aluminium | Unedles Metall ohne absichtliche Legierungszusätze | 1050, 1100 | Selten für Strukturteile spezifiziert |
Aluminiumlegierung ist eine Materialfamilie, Aluminiumguss ist ein Umformweg
Handelsüblich reines Aluminium ist weich, hat eine Zugfestigkeit von etwa 90 MPa und ist fast nie die richtige Lösung für einen Strukturguss. Durch das Legieren ändert sich das. Ein Siliziumzusatz von 7 bis 12 Prozent verleiht einer Schmelze die Fließfähigkeit, um dünne Hohlräume zu füllen, und die Widerstandsfähigkeit gegen Heißreißen, sodass ein Teil abkühlen kann, ohne dass es zu Rissen kommt. Kupfer und Magnesium erhöhen Festigkeit und Härte. Eisen, das normalerweise als Verunreinigung behandelt wird, wird in Druckgusslegierungen bewusst toleriert, da es das Verlöten und Anhaften von Gussteilen verringert.
A380 zeigt, wie eine Gusslegierung mehrere Aufgaben gleichzeitig erledigt. Es enthält etwa 8,5 Prozent Silizium, 3,5 Prozent Kupfer und etwa 1 Prozent Eisen. Das Silizium sorgt für Fließfähigkeit, das Kupfer für Härte und Bearbeitbarkeit und das Eisen verhindert, dass die Schmelze mit der Formoberfläche verschweißt. Eine Knetlegierung wie 6061 geht in die andere Richtung: etwa 0,6 Prozent Silizium, 1,0 Prozent Magnesium und 0,28 Prozent Kupfer, weil Knetlegierungen das Walzen und Strangpressen ohne Rissbildung überstehen müssen und weil ein hoher Siliziumgehalt die Bearbeitung langsam und abrasiv macht.
Die fertigungstechnische Konsequenz ist folgende. Wenn ein Teil mit Wandstärke, Radien und Formschrägen entworfen wird, die für Druckguss geeignet sind, kann eine Gusslegierung auf dem Papier hinsichtlich der Zugfestigkeit mit einer Knetlegierung mithalten. Der Unterschied besteht darin, wie das Teil ausfällt. Ein A380-Druckgussgehäuse dehnt sich typischerweise um 3 bis 4 Prozent aus, bevor es bricht, während sich ein 6061-T6-Teil um 8 bis 12 Prozent dehnt. Wenn Ihre Konstruktion eher darauf beruht, dass sich das Teil verbiegt und Energie absorbiert, als dass es reißt, ist dieser Spalt weitaus wichtiger als die Hauptzugzahl auf einem Datenblatt.
Zwei Nummerierungssysteme, eine häufige Verwechslung
Aluminiumbezeichnungen stammen aus zwei Zweigen derselben Neinrm und die Zweige sind nicht austauschbar. Knetlegierungen verwenden vier Ziffern, 1xxx bis 8xxx, wobei die erste Ziffer das Hauptlegierungselement identifiziert und ein getrennter Härtegrad folgt: 6061-T6, 5052-H32, 7075-T651. Gusslegierungen verwenden drei Ziffern plus eine Dezimalzahl, und die Aluminium Association stellt einen Buchstaben voran, wenn die Chemie geändert wurde: A380.0, A360.0, A356.0, A413.0. Die erste Ziffer gibt immer noch die Legierungsfamilie an, aber die letzten beiden Ziffern sind Registrierungsnummern und keine Zusammensetzungen, die Sie in einer Schmiedetabelle nachschlagen können.
Internationale Systeme kartieren nur annähernd. ADC12 ist eine japanische Druckgusssorte, die A383 ähnelt. EN AC-46000, geschrieben als AlSi9Cu3(Fe), ist der europäische Cousin von A380. Wenn eine Zeichnung eine Bezeichnung trägt und ein Zitat eine andere enthält, fragen Sie nach dem Bereich der chemischen Zusammensetzung und nicht nach dem Namen. Zwei Legierungen mit demselben Familiennamen können sich um zwei Prozentpunkte Kupfer unterscheiden, und dieses einzelne Element ist der Unterschied zwischen einem Gehäuse, das zu einem gleichmäßigen Grau eloxiert wird, und einem Gehäuse, das fleckig und fleckig aussieht.
Das verräterische Zeichen für eine verwirrende Anfrage ist eine gefälschte Bezeichnung in einer Druckguss-Ausschreibung. Dies bedeutet normalerweise, dass das Material von einem vorhandenen bearbeiteten Teil kopiert wurde, ohne dass jemand gefragt hat, ob das Teil gegossen, geschmiedet oder aus Blech geschnitten wird. Wenn Sie nicht sicher sind, welche Gussqualität für eine Anwendung geeignet ist, lesen Sie diesen Leitfaden weiter So wählen Sie die beste Aluminiumlegierung für den Druckguss aus geht Schritt für Schritt durch die Auswahllogik.
Nicht jedes Aluminiumgussteil kommt aus einer Druckgussmaschine
Aluminiumguss deckt mindestens sechs kommerzielle Prozesse ab, und ihre Toleranzfähigkeit und Werkzeugökonomie unterscheiden sich um eine Größenordnung. Ein A356-Teil, das durch Schwerkraft in eine Dauerform gegossen wird, ist Aluminiumguss. So wird ein A380-Gehäuse im Bruchteil einer Sekunde in eine gehärtete Stahlmatrize geschossen. Die Wahl zwischen ihnen ist eine Frage der Geometrie und des Volumens, nicht einer Qualitätshierarchie.
| Prozess | Typische Legierungen | Mindestwand | Erreichbare Toleranz | Werkzeuginvestition | Beste Passform |
|---|---|---|---|---|---|
| Sandguss | A356, A319, A360 | 3,0 - 4,0 mm | ca. /-0,8 mm | Niedrig, nur Muster | Große Teile, geringe Stückzahlen, Prototypen |
| Schwerkraft-/Dauerform | A356, A360, A413 | 3,0 mm | ca. /-0,4 mm | Mittel | Wärmebehandelte Strukturteile, 1.000 bis 50.000 pro Jahr |
| Niedriger Druck | A356, A357 | 3,0 - 4,0 mm | ca. /-0,4 mm | Mittel to high | Druckdichte Bauteile |
| Hochdruck-Kokillenguss | A380, A383, ADC12, A360 | 1,0 - 1,5 mm | ca. /-0,10 mm, bei ausgewählten Abmessungen bis zu /-0,05 mm | Hoch | 10.000 bis über 1.000.000 Teile, dünne Wände, feine Details |
| Vakuumunterstützter Druckguss | A380, eisenarme Speziallegierungen | 1,2 - 1,5 mm | ca. /-0,10 mm | Hoch | Leckdichte, schweißbare und wärmebehandelbare Gussteile |
| Feinguss | A356, 356 | 1,5 - 2,5 mm | ca. /-0,10 mm | Hoch | Feine Details, kleine bis mittlere Größe, geringe bis mittlere Lautstärke |
| Zinkdruckguss | ZAMAK 3, ZAMAK 5, ZA-8 | 0,5 - 0,75 mm | ca. /-0,05 mm | Hoch, very long life | Kleine, präzise Teile, plattierte dekorative Oberflächen |
Zwei Zahlen in dieser Tabelle entscheiden über die meisten Projekte. Die erste ist die minimale Wandstärke: Beim Hochdruck-Druckguss sind die Wände dünn, da das Metall unter Druck eingespritzt wird. Unter etwa 1,0 mm verfestigt sich die Fließfront jedoch, bevor sich der Hohlraum füllt und es zu Kaltverschlüssen kommt. Der zweite Punkt ist die Werkzeugstandzeit. Zink hat eine Schmelztemperatur von 380 bis 430 Grad Celsius, während die Schmelztemperatur von Aluminium 580 bis 650 Grad Celsius beträgt. Aus diesem Grund kann eine Zinkmatrize eine Million Schüsse überstehen, während eine Aluminiummatrize normalerweise etwa 100.000 bis 150.000 Schüsse übersteht.
Die Legierungen, die tatsächlich in einem Angebot für Druckguss vorkommen
Vier Familien decken den Großteil der kundenspezifischen Aluminiumgussteile ab, die für den Industrie- und Automobilbereich hergestellt werden. Wenn man weiß, was jeder einzelne gut kann, wird der häufigste Fehler in dieser Kategorie vermieden: die übermäßige Spezifikation einer wärmebehandelbaren Legierung für ein Teil, das nie wärmebehandelt wird.
A380 und ADC12: das Arbeitstier
Etwa 8,5 Prozent Silizium und 3,5 Prozent Kupfer. Hervorragende Fließfähigkeit und Bearbeitbarkeit, etwa 324 MPa Zugfestigkeit und etwa 80 HB-Härte mit 3 bis 4 Prozent Dehnung. Wird für Gehäuse, Halterungen, Ventilkörper und Geräteteile verwendet. Nicht wärmebehandelbar, und das Eloxieren erzeugt eher ein dunkles, funktionelles Finish als ein helles, dekoratives Finish.
A360: Korrosionsbeständigkeit und Duktilität
Kupfer wird bei oder unter 0,6 Prozent gehalten, mit etwa 9,5 Prozent Silizium und 0,5 Prozent Magnesium. Der geringere Kupfergehalt verbessert das Korrosionsverhalten erheblich, was A360 zur sinnvollen Wahl für Outdoor-Gehäuse, Washdown-Geräte und Teile, die Kondensation ausgesetzt sind, macht. Das Wurffenster ist etwas schmaler als beim A380.
A356 und A357: wärmebehandelbar
Etwa 7 Prozent Silizium und 0,3 bis 0,6 Prozent Magnesium, gegossen durch Dauerform, Niederdruck oder Einbettmasse. Eine Lösungsbehandlung bei etwa 540 Grad Celsius und anschließende künstliche Alterung führen zu T6-Eigenschaften von etwa 283 bis 310 MPa mit einer Dehnung von 5 bis 7 Prozent. Beim herkömmlichen Hochdruck-Druckguss werden Gase eingeschlossen, die während der Lösungsbehandlung Blasen bilden, sodass diese Qualitäten bei diesem Verfahren selten auftreten.
ZAMAK 3, ZAMAK 5 und ZA-8: die Zink-Option
Zinkbasis mit etwa 4 Prozent Aluminium und 1 Prozent Kupfer. Es liefert die feinsten Details im Gusszustand, die dünnsten Wände und die beste Beschichtungsreaktion aller Druckgussmaterialien. Die Dichte beträgt etwa 6,6 g/cm3 gegenüber 2,7 g/cm3 für Aluminium, sodass ein Zinkteil bei gleichem Volumen etwa 2,4-mal schwerer ist. Deshalb sind Zinkteile meist klein.
Mechanische Eigenschaften: Wo Gussaluminium gewinnt und wo es verliert
Eigenschaftstabellen werden häufiger falsch gelesen als jedes andere Dokument in einem Casting-Projekt. Bei den unten aufgeführten Werten handelt es sich um typische Handbuchwerte für separat gegossene Teststäbe und nicht um Messungen an einem Produktionsteil mit einer Angussmarkierung, einem Auswerfervorsprung und einer Wandstärke von 1,2 mm. Produktionsteile liegen normalerweise unter diesen Zahlen, und der Unterschied besteht darin, wozu die Qualitätsplanung dient.
| Legierung und Zustand | Zugfestigkeit | Streckgrenze: 0,2 Prozent | Dehnung | Härte | Wärmebehandelbar |
|---|---|---|---|---|---|
| A380.0, Druckguss | ca. 324 MPa | etwa 160 MPa | 3,5 Prozent | ca. 80 HB | Nein |
| A360.0, Druckguss | etwa 317 MPa | ca. 165 MPa | 3,0 bis 5,0 Prozent | ca. 75 HB | Nein |
| A413.0, Druckguss | etwa 296 MPa | ca. 145 MPa | 2,5 Prozent | ca. 90 HB | Nein |
| A356.0-T6, Dauerform | ca. 283 MPa | etwa 207 MPa | 6,0 Prozent | ca. 85 HB | Ja |
| 6061-T6, geschmiedete Referenz | etwa 310 MPa | etwa 276 MPa | 8 bis 12 Prozent | ca. 95 HB | Ja |
| ZAMAK 3, Zinkdruckguss | etwa 268 MPa | etwa 208 MPa | 6 bis 10 Prozent | ca. 82 HB | Nein |
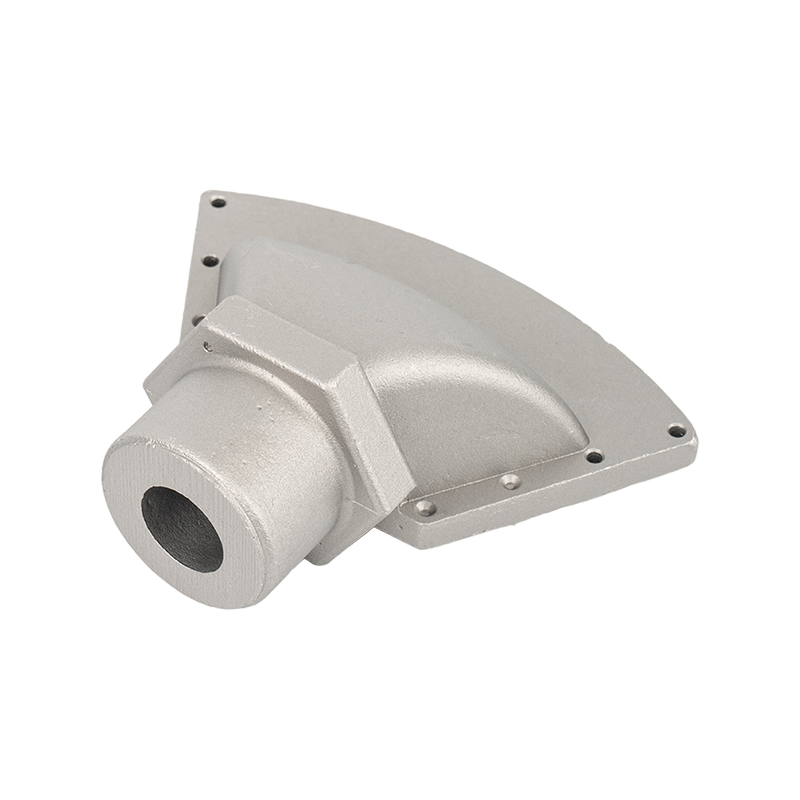 Hoch-Strength Aluminum Alloy Castings for Load-Bearing Industrial Components Kundenspezifische Gussteile aus hochfestem Aluminium kombinieren Druckguss, CNC-Bearbeitung und Endbearbeitung für tragende Teile, bei denen Festigkeit, dünne Wände und enge Geometrie in Einklang gebracht werden müssen. Produkt anzeigen →
Zugehörige Fähigkeit: Gussteile aus hochfester Aluminiumlegierung
Wenn eine Anwendung Festigkeit und Härte bei gleichzeitig dünnen Wänden und einer engen Geometrie erfordert, müssen die Legierung und das Verfahren gemeinsam und nicht nacheinander ausgewählt werden. Gussteile aus hochfesten Aluminiumlegierungen werden von der Werkzeugkonstruktion über den Druckguss bis hin zur Bearbeitung und Endbearbeitung im eigenen Haus hergestellt, wodurch die Kompromisse bei den Eigenschaften an einem Ort bleiben und nicht auf drei Lieferanten aufgeteilt werden müssen.
Typische Bruchdehnung, gegossen oder geschmiedet
Das Diagramm ist der Grund dafür, dass eine Eigenschaftstabelle allein irreführend ist. Die Zugfestigkeit unterscheidet diese Materialien kaum, aber die Dehnung trennt sie um den Faktor vier. Eine Halterung, die sich unter Last verbiegt, ein Gehäuse, das einen Falltest überstehen muss, oder eine Komponente, die mit einem Drehmoment befestigt ist, das die Nabe verformt, versagen alle an der Duktilität, lange bevor sie an der endgültigen Festigkeit versagen.
Porosität, Wärmebehandlung und warum die meisten Druckgussteile nicht T6 sein können
Beim Hochdruck-Kokillenguss wird ein Hohlraum in Millisekunden gefüllt. Die Turbulenzen, die diese Geschwindigkeit ermöglichen, halten auch Luft und verdampftes Schmiermittel im Metall fest, wodurch Gasporosität entsteht. Diese Poren sind von außen meist unsichtbar und in einer einfachen Klammer oft harmlos. Sie werden in drei Situationen zu einem echten Problem: bei Anforderungen an die Druckdichtheit, bei ermüdungsbeanspruchten Teilen und bei allen Teilen, die wärmebehandelt werden.
Die Lösungsbehandlung für T6 hält das Teil bei etwa 540 Grad Celsius. Eingeschlossenes Gas dehnt sich bei dieser Temperatur aus und die Oberfläche eines Druckgussteils bildet Blasen, ähnlich wie Farbe auf einer feuchten Wand. Aus diesem Grund werden A380 und ADC12 im gegossenen Zustand oder höchstens spannungsarm geglüht geliefert, und der Ausdruck A380-T6 auf einer Zeichnung signalisiert, dass die Wahl des Verfahrens nicht durchdacht wurde. Es geht nicht darum, dass sich ein Lieferant mehr anstrengt.
Drei Möglichkeiten, ein wärmebehandelbares oder schweißbares Gussstück zu erhalten
- Verwenden Sie einen Prozess, der sich leise füllt. Durch Schwerkraft-, Niederdruck- oder Feinguss mit A356 oder A357 entsteht eine dichte Struktur, die Lösungsbehandlung und Schweißen akzeptiert.
- Verwenden Sie vakuumunterstützten Hochdruck-Druckguss mit einer eisenarmen Legierung. Durch das Evakuieren des Hohlraums vor dem Schuss wird der Gasgehalt ausreichend gesenkt, um T6-Eigenschaften und begrenztes Schweißen zu ermöglichen.
- Ändern Sie die Anforderung. Wenn T6 eher für die Oberflächenhärte als für die Festigkeit spezifiziert wurde, könnte eine Legierung mit höherem Siliziumgehalt wie A413 mit etwa 90 HB im Gusszustand die Wärmebehandlung vollständig aus dem Prozess eliminieren.
Porosität ist an sich auch keine Bestanden- oder Nichtbestehenseigenschaft. Es ist eine Ebene. Bei der Röntgenprüfung nach ASTM E505 wird die Porosität auf Stufen von 1 bis 8 eingestuft, und eine gut geschriebene Zeichnung gibt den akzeptablen Wert für eine definierte Zone und nicht für das gesamte Teil an. Ein Ventilkörper akzeptiert möglicherweise die Güteklasse 2 in der Nähe einer Dichtfläche und die Güteklasse 5 an einem unkritischen Montageflansch. Wenn Sie irgendwo auf der Zeichnung keine Porosität angeben, erhalten Sie entweder ein unrealistisches Angebot oder einen Lieferanten, der das Thema nicht bespricht.
Korrosion, Eloxierung und die Endbearbeitungsfallen in Aluminiumguss
Gussaluminium rostet nicht, da es kein Eisen enthält, das Eisenoxid bilden kann. Es oxidiert tatsächlich und die Oxidschicht, die sich auf einem Gussstück mit hohem Silizium- und Kupfergehalt bildet, ist dünner, fleckiger und dunkler als die auf einem geschmiedeten Strangpressteil. Zwei Legierungsoptionen bestimmen die beste Leistung im Freien: Kupfer niedrig und Silizium moderat halten.
A380 enthält etwa 3,5 Prozent Kupfer, das Element, das die Korrosionsbeständigkeit am stärksten verringert. A360 hält den Kupfergehalt bei oder unter 0,6 Prozent und ist der bessere Ausgangspunkt für Instrumentengehäuse im Freien, an das Meer angrenzende Geräte und alle Teile, die über Jahre hinweg kondensieren. Der Kompromiss ist ein etwas engeres Gussfenster, was eher ein Gespräch mit dem Werkzeugkonstrukteur als ein Grund ist, Lochfraß nach drei Wintern zu akzeptieren.
 Korrosionsbeständige Gussteile aus Aluminium-Zink-Legierung für Outdoor-Ausrüstung Bei kundenspezifischen Aluminium-Zink-Gussteilen werden Legierungsauswahl, Präzisionsdruckguss, CNC-Bearbeitung und Beschichtungen verwendet, um Industrieanwendungen im Freien, in feuchten oder leicht korrosiven Umgebungen zu unterstützen. Produkt anzeigen →
Zugehörige Fähigkeit: korrosionsbeständige Gussteile aus Aluminium-Zink-Legierung
Korrosionsbeständige Gussteile für Außen- und Nassbereiche werden mit kontrollierten Kupfer- und Eisengehalten und einer auf die Belastung abgestimmten Endbearbeitungsreihenfolge hergestellt. Der Sinn der Spezifizierung als Kategorie und nicht als einzelne Güteklasse liegt darin, dass die Legierung, die Beschichtung und das Dichtungsdesign alle einen Beitrag leisten und es in der Entwurfsphase kostengünstiger ist, sie auszurichten, als nach einem Feldausfall.
Finishing-Optionen und was jeder einzelne tun kann und was nicht
- Durch Kugelstrahlen und Gleitschleifen werden Grate und Trennfugen entfernt und eine gleichmäßig matte Oberfläche entsteht. Sie bieten keinen Korrosionsschutz.
- Eine Chromatumwandlungsbeschichtung ist kostengünstig und bewahrt die elektrische Leitfähigkeit, was für Abschirmungsanwendungen wichtig ist. Geben Sie dreiwertiges Chrom an, wenn sechswertiges Chrom eingeschränkt ist.
- Eine Pulverbeschichtung mit einer Dicke von 60 bis 120 Mikron sorgt für eine gute UV- und Abriebfestigkeit und verbirgt geringfügige Oberflächenabweichungen. Es muss gründlich vorbehandelt werden, sonst hebt es sich an scharfen Kanten ab.
- Das Eloxieren von Aluminiumdruckguss ist eher funktional als dekorativ. Ein hoher Silizium- und Kupfergehalt führt zu einem dunkelgrauen bis anthrazitfarbenen Finish mit ungleichmäßiger Farbe, sodass die dekorative Farbanpassung bei einem Druckguss ein Kampf ist, den niemand gewinnt.
- Zu den Zinkdruckgussteilen zählen Verzinkung, Nickel und Chrom. ZAMAK-Teile lassen sich sauber plattieren und haben eine Spiegeloberfläche, mit der kein eloxiertes Aluminium mithalten kann.
Für ein Teil, das sowohl licht- als auch wetterbeständig sein muss, ist die Reihenfolge, in der es funktioniert: eine Legierung mit niedrigem Kupfergehalt, eine versiegelte Konversionsschicht und eine Pulverdeckschicht. Für dekorative, plattierte Teile mit engen Toleranzen unter etwa 300 Gramm ist Zinkdruckguss in der Regel die günstigere Lösung, auch wenn die höheren Metallkosten berücksichtigt werden.
Wandstärke, Toleranzen und Formschräge: Die drei Zahlen hinter Ihrem Angebot
Die meisten Gussangebote, die höher ausfallen als erwartet, sind auf eine von drei Zeichnungsgewohnheiten zurückzuführen: Wände, die dünner sind, als der Prozess ausfüllen kann, Toleranzen, die von einem bearbeiteten Teil übernommen wurden, oder Merkmale, die eine Gleitschiene erfordern. Es lohnt sich, jedes einzelne zu überprüfen, bevor die Matrize entworfen wird.
Wandstärke
- Aluminium-Druckguss: mindestens 1,0 bis 1,5 mm auf kleinen Flächen, 2,0 bis 3,5 mm für Strukturwände. Unterhalb von 1,0 mm erstarrt die Fließfront, bevor sich der Hohlraum füllt.
- Wandübergänge: Halten Sie das Verhältnis zwischen benachbarten Wänden bei etwa 3 zu 1. Eine Stufe von dick zu dünn erzeugt einen Hot Spot, und ein Hot Spot wird zur Schrumpfporosität.
- Rippen und Vorsprünge: Rippendicke bei 60 bis 80 Prozent der angrenzenden Wand. Ein Vorsprung, der dicker ist als die Wand, auf der er sitzt, hinterlässt auf der gegenüberliegenden Seite eine Einfallstelle.
- Zink: 0,5 bis 0,75 mm sind üblich, weshalb Zink bei kleinen Steckergehäusen und dünnen dekorativen Beschlägen dominiert.
Toleranzen
Die Standard-Druckgusstoleranz für Aluminium beträgt etwa plus oder minus 0,10 mm auf den ersten 25 mm jeder Abmessung, mit zusätzlichen plus oder minus 0,02 bis 0,03 mm für alle weiteren 25 mm. Ausgewählte Abmessungen können auf plus oder minus 0,05 mm gehalten werden, aber jedes zusätzliche Maß erhöht die Prüfzeit und die Stückkosten. Die Gusstoleranz gilt nur für Gussoberflächen. Wenn eine Oberfläche bearbeitet wird, stapeln sich die Gusstoleranz und die Bearbeitungszugabe, und die Toleranz beträgt typischerweise 0,3 bis 0,5 mm pro Oberfläche für ein stabiles Teil und bis zu 0,8 mm auf großen Oberflächen, die sich verziehen können.
Geben Sie Toleranzen gegenüber den Bezügen A, B und C an und verwenden Sie geometrische Bemaßungen anstelle einer langen Bemaßungskette. Eine Kette von Abmessungen von plus oder minus 0,1 mm über ein 200-mm-Gehäuse kann sich zu einem Fehler von 0,4 mm am letzten Merkmal summieren, was eher ein Stapelungsproblem als ein Gussproblem darstellt.
Entwurf, Folien und Trennlinienposition
Lassen Sie bei Wänden im Gusszustand eine Formschräge von ein bis zwei Grad zu, bei Zink etwa 0,5 Grad und bei gegossenem Text 0,5 bis 1 Grad pro Seite. Jeder Schiebe-, Hebe- oder Abschraubmechanismus erhöht die Werkzeugkosten, erhöht den Wartungsaufwand und hinterlässt eine Maßlinie auf dem Teil. Eine kleine Konstruktionsänderung, wie das Verschieben einer Bohrung, die Umwandlung eines Hinterschnitts in ein bearbeitetes Merkmal oder die Annahme einer leicht anderen Montageausrichtung, führt häufig dazu, dass ein Schieber entfernt wird und der Stückpreis erhebliche Kosten verursacht. Entscheiden Sie frühzeitig, wo die Trennlinie und die Auswerferstifte landen dürfen.
 Präzisionsgussteile aus Aluminiumlegierung für komplexe Industriebaugruppen Kundenspezifische Präzisions-Aluminiumgussteile kombinieren Druckguss mit CNC-Bearbeitung von Montageflächen, Löchern und Schnittstellen für eine stabile Montage in mechanischen, elektronischen und Automatisierungssystemen. Produkt anzeigen →
Zugehörige Fähigkeit: Präzisionsgussteile aus Aluminiumlegierung
Präzisionsgussteile kombinieren die Geometrie im Gusszustand mit bearbeiteten Schnittstellen, sodass die Toleranzkette über ein einziges Bezugsschema gesteuert wird und nicht zwischen einem Gießer und einer Maschinenwerkstatt ausgehandelt werden muss. Lagerbohrungen, Dichtflächen, Gewinde und Anschlussschnittstellen sind die Merkmale, die am häufigsten darüber entscheiden, ob ein Gussprojekt auf Anhieb gelingt.
Zink oder Aluminium: Eine Entscheidungstabelle für kleine Präzisionsteile
Die Frage, ob Aluminiumguss dasselbe ist wie Aluminiumlegierungen, stellt sich oft als Frage der Materialauswahl zwischen Aluminium und Zink. Beide sind aus Druckguss gefertigt und beide sind auf unterschiedliche Weise aluminiumfrei oder auf Aluminiumbasis. Die Faktoren, die sie unterscheiden, sind Dichte, Mindestwandstärke, Toleranz und Verarbeitung.
| Faktor | Zink, ZAMAK 3 | Aluminium, A380 oder ADC12 |
|---|---|---|
| Dichte | etwa 6,6 g/cm3 | etwa 2,70 g/cm3 |
| Gewicht bei gleichem Volumen | etwa 2,4-mal schwerer | Grundlinie |
| Mindestwand | 0,5 bis 0,75 mm | 1,0 bis 1,5 mm |
| Typische Toleranz | ca. /-0,05 mm | ca. /-0,10 mm |
| Schmelztemperatur | 380 bis 430 Grad Celsius | 580 bis 650 Grad Celsius |
| Geplante Lebensdauer | bis zu 1.000.000 Aufnahmen oder mehr | 100.000 bis 150.000 Schüsse |
| Korrosionsverhalten | erfordert eine Plattierung oder Beschichtung | bildet ein eigenes Schutzoxid |
| Galvanisieren und Eloxieren | ausgezeichnete Chrom-, Nickel- und Messingbeschichtung | Nur funktionelles Eloxieren, ungleichmäßige Farbe |
| Wärmeleitfähigkeit | ca. 113 W/mK | ca. 96 W/mK |
| Beste Passform | kleine, dünne, plattierte, maßhaltige Teile | Leichtbaugehäuse, Kühlkörper, Strukturteile |
Ein praktisches Beispiel macht den Kompromiss konkret. Ein 40-mm-Steckergehäuse mit einer 0,6-mm-Wand und einer Chromoberfläche gehört zu Zink, da Aluminium diese Wand nicht zuverlässig halten und keine dekorative Beschichtung vertragen kann. Das 200-mm-Motorgehäuse mit Kühlrippen desselben Kunden gehört zu Aluminium, weil ein 2,4-facher Gewichtszuschlag aus einem 300-Gramm-Teil ein 720-Gramm-Teil macht, was bei einem Fahrzeug oder einem Handmessgerät selten akzeptabel ist. Wählen Sie Zink für Details und Verarbeitung, Aluminium für Gewicht und Hitze.
Wo Aluminiumgussteile ihren Platz verdienen
Sechs Anwendungsfamilien machen die meisten kundenspezifischen Aluminiumgussteile aus, die bei einer Druckgusswerkstatt bestellt werden. Jedes betont eine andere Eigenschaft, und wenn man weiß, welche Eigenschaft wichtig ist, bleibt die Wahl der Legierung und des Finishs ehrlich und nicht gewohnheitsmäßig.
Gehäuse für Automobilelektronik
Gehäuse für kabelloses Laden und integrierte Ladekomponenten benötigen dünne Wände für die Spulenausrichtung, enge Toleranzen für die Passflächen und genügend thermische Masse, um die Wärme vom Modul abzuleiten. Durch die Platzierung unter dem Armaturenbrett sind hohe Temperaturen erforderlich, damit sowohl die Legierung als auch die Oberfläche überstehen müssen.
Instrumenten- und Außengehäuse
Dichtungsnuten, Dichtungskanäle, Befestigungsvorsprünge und abnehmbare Abdeckungen. Bei Outdoor-Versionen sind Korrosionsanforderungen erforderlich, die die Legierung in Richtung niedrigerer Kupferwerte und die Oberfläche in Richtung einer versiegelten Konversionsschicht plus Pulverdeckschicht drängen.
Druckminderventilkörper und -gehäuse
Druckdichtigkeit ist die oberste Anforderung. Diese Teile verfügen über maschinell bearbeitete Gewinde, Dichtflächen und interne Durchgänge, so dass die Porosität durch die Wand eher ein funktioneller als ein kosmetischer Mangel ist und die Prüfung auf Berst- oder Leckage in der Zeichnung angegeben ist.
Motorgehäuse
Lagerbohrungsausrichtung, Wandsteifigkeit und Wärmeableitung in einem Teil. Bei wasserdichten Ausführungen kommen Dichtungsoberflächen und Oberflächenanforderungen für Washdown-Umgebungen hinzu, und die Bohrungstoleranz ist in der Regel das engste Merkmal in der Zeichnung.
Geräteteile und Montagematerial
Halterungen, Montageabdeckungen, Befestigungsplatten, Verbinder, Scheibenkomponenten und nicht standardmäßige Strukturverbinder. Für diese Teile sind selten exotische Legierungen erforderlich. Sie benötigen wiederholbare Abmessungen, sinnvolle Wandstärken und einen Lieferanten, der die Schnittstellen nach dem Guss bearbeiten kann.
Industrielle Schutz- und Verschleißteile
Schutzvorrichtungen, Abdeckungen und Kontaktflächen, bei denen Härte und Verschleißfestigkeit wichtiger sind als Zugfestigkeit. Legierungen mit einem höheren Siliziumgehalt sind hier oft besser geeignet als eine Allzwecklegierung, und eine Oberflächenbehandlung kann die Lebensdauer weiter verlängern.
Allen sechs ist gemeinsam, dass durch Guss die Geometrie erkauft wird. Ein einziger Druckguss kann eine gerippte Montagefläche, einen gebogenen Dichtungsflansch, einen Vorsprung für einen Gewindeeinsatz und einen integrierten Kühlkörper kombinieren, ohne Montage und ohne Schweißen. Das ist die Gestaltungsfreiheit, die ein aus einem Billet gefertigtes Teil in der Stückzahl nicht erreichen kann, und das ist in der Regel das stärkste Argument für den Guss überhaupt.
So schreiben Sie eine Angebotsanfrage, die Ihnen gleich beim ersten Mal das richtige Teil liefert
Die Kluft zwischen einem guten und einem schlechten Casting-Angebot ist in der Regel eher auf Informationen als auf den Preis zurückzuführen. Ein Lieferant, der die Legierung, das Finish und die kritischen Abmessungen erraten muss, wird entweder das Angebot auffüllen oder die einfachen Merkmale bepreisen und die schwierigen übersehen, und beide Ergebnisse kosten Zeit.
- Ein 3D-Modell in STEP oder IGES plus eine 2D-Zeichnung. Das Modell definiert die Geometrie, die Zeichnung definiert Toleranz, Oberfläche und Bezugspunkte.
- Die Legierung nach Bezeichnung und Zusammensetzungsbereich. Schreiben Sie A380.0 nach ASTM B85 oder ADC12 nach JIS H5302 statt Aluminiumlegierung.
- Die Prozesserwartung, falls Sie eine haben. Geben Sie an, ob ein Schwerkraftguss akzeptabel ist oder ob dünne Wände Hochdruckguss erfordern.
- Wandstärke limits and the smallest feature on the part, including the smallest hole and the minimum cast thread.
- Kritische Abmessungen mit geometrischen Toleranzen und Bezügen, die in der Zeichnung markiert sind und nicht aus dem Modell abgeleitet werden müssen.
- Bearbeitete Merkmale, Gewindeklasse und Einsätze, einschließlich der Frage, ob Einsätze vom Gießer installiert oder separat geliefert werden.
- Oberflächenbeschaffenheit und Beschichtungsspezifikation, mit Farbreferenz und Salzsprühanforderung, angegeben in Stunden und Standard, sofern relevant.
- Druck- oder Dichtheitsprüfungsanforderungen mit Prüfdruck, Medien und Akzeptanzkriterien.
- Jahresvolumen, erwartete Losgrößen und Einführungsmenge. Sowohl die Werkzeugamortisation als auch die Prozessauswahl hängen von dieser Zahl ab.
- Kennzeichnung, Verpackung und Dokumentation, einschließlich Rückverfolgbarkeits-Chargennummern und PPAP-Ebene, wenn es sich bei dem Teil um ein Automobilteil handelt.
Zwei weitere Punkte ersparen eine Fragerunde. Eine davon ist ein angestrebtes Teilegewicht, das dem Lieferanten sagt, wie viel Materialeinsparung es wert ist, angestrebt zu werden. Der andere ist ein Hinweis auf vorhandene Werkzeuge, denn wenn ein Teil von einem anderen Lieferanten übertragen wird, stellt sich die Frage nach dem Zustand des Werkzeugs und ob die Matrize überhaupt übertragbar ist. Beide Details verändern das Kostenbild weitaus stärker als eine Rabattanfrage.
Qualitätsdokumentation und Zertifizierungen, nach denen es sich zu fragen lohnt
Für einen Lieferanten von Guss- und Bearbeitungsteilen sollten die Unterlagen, die Sie erhalten, zum Prozess passen. In einem Werk mit ISO 9001:2015- und IATF 16949:2016-Registrierung sollte ein Kunde aus der Automobil- oder Instrumentenbranche ein definiertes Dokumentenpaket und kein Zertifikat an der Wand erwarten.
- Materialzertifizierung mit chemischer Zusammensetzung des Spektrometers und, sofern angegeben, mechanischen Testergebnissen aus derselben Hitze.
- Ein Erstmusterprüfbericht mit einer Ballonzeichnung und Koordinatenmessgerätedaten für jedes Merkmal.
- Prozesskontrollplan, Prozessfehlermodusanalyse und Fähigkeitsstudien mit einem Index von 1,33 oder höher für kritische Dimensionen.
- Röntgen- oder Computertomographie-Ergebnisse für porösitätsempfindliche Teile, die anhand einer vereinbarten Note und nicht anhand einer „Bestehen“- oder „Nicht bestanden“-Erklärung ausgewiesen werden.
- Leck- oder Druckprüfprotokolle mit den tatsächlich verwendeten Prüfparametern.
- Testberichte zu Beschichtungsdicke und Haftung sowie Salzsprühergebnisse, wenn die Oberfläche einem Standard entspricht.
- Dokumentation zur Freigabe von Produktionsteilen auf dem für Ihr Programm erforderlichen Niveau.
- RoHS- und REACH-Erklärungen, die sowohl die Legierung als auch die Oberfläche abdecken.
Bei der Zertifizierung handelt es sich um einen Boden, nicht um eine Decke. Zwei Pflanzen können nach demselben Standard registriert werden und an einer 1,2-mm-Wand mit einer 0,05-mm-Bohrung sehr unterschiedliche Fähigkeiten aufweisen. Fragen Sie nach den Maßdaten der letzten drei Monate zu einem vergleichbaren Teil und bitten Sie darum, den Prozess und nicht das Zertifikat einzusehen. Virtueller Rundgang durch die Werkstatt vor der ersten Bestellung kostet nichts und verrät mehr als eine Broschüre: Wie die Gießzellen aufgebaut sind, ob die Bearbeitung und Endbearbeitung im eigenen Haus erfolgt und wie fertige Teile verpackt und gelagert werden.
Häufig gestellte Fragen zu Aluminiumlegierungen und Aluminiumguss
Ist eine Aluminiumlegierung dasselbe wie Aluminiumguss?
Nein. Aluminiumlegierung ist eine Materialfamilie, die durch die Chemie definiert ist, während Aluminiumguss eine Aluminiumlegierung ist, die durch Gießen oder Einspritzen von geschmolzenem Metall in eine Form geformt wurde. Jedes Aluminiumgussteil ist eine Aluminiumlegierung, extrudierte, gewalzte und geschmiedete Aluminiumteile sind jedoch Legierungen, die nie gegossen wurden.
Ist Gussaluminium reines Aluminium?
Praktisch nie. Gusslegierungen werden mit 7 bis 12 Prozent Silizium und Zusätzen von Kupfer, Magnesium oder Zink formuliert, da reines Aluminium zu weich ist und dünne Hohlräume schlecht ausfüllt. Diese Legierungselemente verleihen einem Gussstück seine Festigkeit, Fließfähigkeit und Bearbeitbarkeit.
Ist Gussaluminium stärker als Schmiedealuminium?
Bei der Zugfestigkeit liegen die beiden nahe beieinander. Ein Druckguss-A380-Teststab erreicht etwa 324 MPa und 6061-T6 etwa 310 MPa. Der eigentliche Unterschied ist die Duktilität. A356-T6 dehnt sich um 6 Prozent und geschmiedetes 6061-T6 um bis zu 12 Prozent, während herkömmliche Druckgussteile eine Dehnung von 3 bis 4 Prozent haben. Bei Stoß- oder Ermüdungsbelastung entscheidet die Duktilität.
Kann Aluminiumguss bearbeitet und mit Gewinde versehen werden?
Ja, und die meisten Gussteile werden nach dem Guss bearbeitet. A380 und ADC12 bearbeiten frei und produzieren kurze Späne. Typisch ist eine Bearbeitungszugabe von 0,3 bis 0,5 mm pro Fläche. Löcher unter etwa 3 mm Durchmesser und Gewinde kleiner als M3 lassen sich in der Regel besser durch maschinelle Bearbeitung herstellen als durch direktes Gießen.
Rostet oder korrodiert Aluminiumguss?
Es kann nicht rosten, da Rost Eisenoxid ist und die Legierung kein nennenswertes Eisen enthält. Es bildet ein Oberflächenoxid, und in Chloridumgebungen kann es zu Lochfraß kommen. Legierungen mit niedrigem Kupfergehalt wie A360 eignen sich besser für Einsätze im Freien und auf See als A380, und eine Konversionsbeschichtung oder Pulverbeschichtung verlängert die Lebensdauer zusätzlich.
Kann Aluminiumdruckguss wärmebehandelt oder geschweißt werden?
Herkömmliche Hochdruck-Druckgussteile können nicht T6-wärmebehandelt werden, da eingeschlossenes Gas bei Lösungsbehandlungstemperaturen nahe 540 Grad Celsius Blasen auf der Oberfläche bildet und sie aus dem gleichen Grund schwierig zu schweißen sind. Durch vakuumunterstütztes Druckgießen mit eisenarmen Legierungen ändert sich das, und durch Schwerkraft oder Niederdruck gegossenes A356 wird routinemäßig T6-behandelt und geschweißt.
Was ist günstiger: Guss oder Bearbeitung aus massivem Aluminium?
Es kommt auf Volumen und Geometrie an. Unter etwa 500 bis 1.000 Teilen pro Jahr gewinnt in der Regel die Bearbeitung aus Blech oder Strangpressen, da keine Werkzeuge amortisiert werden müssen. Darüber hinaus verteilt der Druckguss die Werkzeuge auf genügend Teile, um zu gewinnen, und bei komplexer Geometrie mit Rippen, Vorsprüngen und dünnen Wänden vergrößert sich die Lücke schnell. Eine komplizierte Form kann sich bei 300 bis 500 Teilen überschneiden.
Wie lange dauert ein erster Casting-Auftrag?
Für ein Druckgussteil mit neuen Werkzeugen beträgt ein realistischer Zeitplan vier bis acht Wochen für Werkzeugkonstruktion, Herstellung und Bemusterung sowie ein bis drei Wochen für die Erstmustergenehmigung vor Produktionsbeginn. Sand- und Schwerkraftgussteile mit einfachen Mustern können in zwei bis drei Wochen bemustert werden. Bearbeitung, Beschichtungen und Inspektion erhöhen den Zeitaufwand zusätzlich zum Gießzyklus.
Beeinflusst die Wahl der Legierung die Werkzeugkosten?
Das ist der Fall, wenn auch weniger, als die meisten Käufer erwarten. Die größeren Werkzeugfaktoren sind die Teilegröße, die Anzahl der Schlitten und die erforderliche Oberflächenbeschaffenheit. Die Wahl der Legierung ändert sich am meisten in der Werkzeuglebensdauer und der Zykluszeit: Zink läuft bei einer weitaus niedrigeren Schmelzetemperatur und kann ein Vielfaches der Anzahl an Schüssen einer Aluminiumform überstehen, während Aluminium einen höheren Einspritzdruck und ein besseres Wärmemanagement in der Form benötigt.


