

Bei der Konstruktion von Aluminiumgussteilen müssen Sie deren Anwendung, Aussehen, Leistungsfähigkeit, Präzision sowie die erheblichen Kosten berücksichtigen. Sie sollten den Verwendungszweck des Bauteils festlegen und Ihre Anforderungen im Einklang mit dem Budget abwägen. Im Folgenden haben wir die wichtigsten Aspekte hervorgehoben, die bei der Konstruktion des Teils zu beachten sind.

Startseite / Leitfaden für das Design von Aluminium-Druckguss‑Komponenten
Leitfaden für das Design von Aluminium-Druckguss‑Komponenten
Die richtige Konstruktionsmethode kann Ihre Fertigungserfahrung erheblich verbessern. Wenn Sie in der Druckgussbranche tätig sind oder Ihr Wissen über die Druckgusskonstruktion ausbauen möchten, ist dieser Leitfaden zur Aluminium-Druckgusskonstruktion genau das Richtige für Sie. Maschinenbauingenieure und Produktdesigner werden diesen Konstruktionsleitfaden als äußerst nützlich empfinden. Wir haben uns darauf konzentriert, einige wichtige Konstruktionsfaktoren und -beschränkungen vorzustellen, die den Aluminium-Druckgussprozess erheblich vereinfachen und damit die Produktionskosten senken können.
Wir bieten einen Komplett-Service für die Herstellung von Aluminium-Druckgussteilen an. Unsere Ingenieure prüfen jedes von uns gefertigte Produkt sorgfältig, um sicherzustellen, dass jede Komponente für die Massenproduktion geeignet ist. Sollten Sie Fragen oder Bedenken bezüglich Ihres Aluminium-Druckgussprojekts haben, stehen wir Ihnen jederzeit gerne zur Verfügung.
Designanforderungen
Funktion verwenden
Beim Entwerfen eines Produkts müssen seine potenziellen Anwendungen berücksichtigt werden. Aluminiumdruckgussteile können nicht nur strukturelle Funktionen erfüllen, sondern auch die Ästhetik verbessern. Daher ist es zu einer beliebten Alternative zu anderen Materialien geworden.
Aufgrund der Tatsache, dass moderne Computer viel leistungsfähiger sind als früher, hat sich die Verarbeitungszeit um ein Vielfaches erhöht. Die gepressten Teile haben nicht nur eine hervorragende strukturelle Bedeutung, sondern besitzen auch hervorragende ästhetische Funktionen.
Sie sollten den Verwendungszweck des Teils an der Druckgussmaschine klar angeben. Dies kann Ihnen bei der Auswahl des geeigneten Materials und der Bestimmung der geeigneten Toleranz für die Designparameter basierend auf Ihren Anforderungen helfen. Sie sollten auch die Korrosionsbeständigkeit, das Verhältnis von Festigkeit zu Gewicht, die Leitfähigkeit und andere Eigenschaften des Teils berücksichtigen.
Allerdings zahlen Kunden oft für Qualität und Festigkeit, die ihre Anforderungen weit übertreffen. Daher wird Ihnen ein umfassendes Verständnis der funktionalen Verwendung der Teile helfen, den Druckgussprozess besser zu verstehen.
Anforderungen an das Aussehen
Bei internen Aluminiumgussteilen ist das Aussehen nicht wichtig. Aber bei externen Gussteilen wie Schalen oder Gehäusen kommt dem Aussehen eine große Bedeutung zu.
Endverbraucher bevorzugen immer ästhetisch ansprechende Produkte. Daher legen Verbraucher unabhängig von der Leistung der Komponenten Wert auf das Erscheinungsbild. Daher sollten die äußeren Druckgussteile ein ansprechendes Erscheinungsbild aufweisen.
Daher sollte bei der Gestaltung der Teile auf den ästhetischen Aspekt geachtet werden. Planen Sie im Voraus den gewünschten Oberflächenbehandlungseffekt. Eine gute Oberflächenbehandlung kann zusätzlichen Schutz vor extremen Wetterbedingungen bieten.
Montagemethode
Der Montageprozess von Aluminiumgussteilen kann je nach Komplexität der Teile relativ einfach oder sehr komplex sein. Herkömmliche Gießanlagen unterliegen bestimmten Einschränkungen hinsichtlich der Arten von Teilen, die gegossen werden können. Daher war es bisher sehr schwierig, komplexe Details zu gießen.
Komplexe Teile können jedoch in entsprechende Abschnitte unterteilt und nach dem Gießen durch geeignete Montagemethoden miteinander verbunden werden. Zu den gängigen Montagetechniken für Druckguss gehören:
- Befestigung
- Thread
- Schweißen
- Spritzgegossene Metallkomponenten
- Kernbohrungen etc.
Bevor Sie mit der Konstruktion beginnen, müssen Sie eine bestimmte Montagetechnik für die Druckgussteile auswählen. Da die Montagemethode erhebliche Auswirkungen auf das Design haben kann, wählen Sie bitte die entsprechende Montageoption, die Ihren Anforderungen entspricht.
Kostenbudget
Sie sollten eine detaillierte Kostenbudgetanalyse für das Projekt durchführen. Denn die Budgetfrage wirkt sich direkt auf jeden Aspekt Ihres Fertigungsunternehmens aus. Ihr Entwurf muss sich am Budget orientieren, um den Anforderungen des Budgets gerecht zu werden.
Erfahrene Konstrukteure können die Druckgusskosten erheblich senken, ohne die Qualität der Teile zu beeinträchtigen. Sie sollten bestimmte Designparameter einhalten, um eine Überkonstruktion der Teile und damit unnötige Kosten zu vermeiden.
Durch das Hinzufügen von Rillen können Sie beispielsweise leichtere Teile konstruieren, ohne die Leistung zu beeinträchtigen. Es kann auch die Materialkosten senken. Darüber hinaus können durch die Reduzierung oder Eliminierung von Fasen und scharfen Ecken die Kosten und die Komplexität von Formen und Gussprozessen erheblich gesenkt werden.
Produktstrukturdesign
Die fachgerechte Konstruktion von Aluminium-Druckgussteilen steht vor zahlreichen Herausforderungen. Selbst die kleinsten Merkmale im Design können erhebliche Auswirkungen auf den Gießprozess haben. Daher sollte jedes Detail sorgfältig gemäß den empfohlenen Richtlinien ausgelegt werden.
Wir haben uns darauf konzentriert, die wichtigsten Merkmale der Aluminium-Druckgusskonstruktion vorzustellen. Sie finden empfohlene Präzisionswerte für viele entscheidende Merkmale und erhalten ein Verständnis für die Konstruktionsüberlegungen, die während des Produktentwicklungsprozesses zu beachten sind.
Materialauswahl
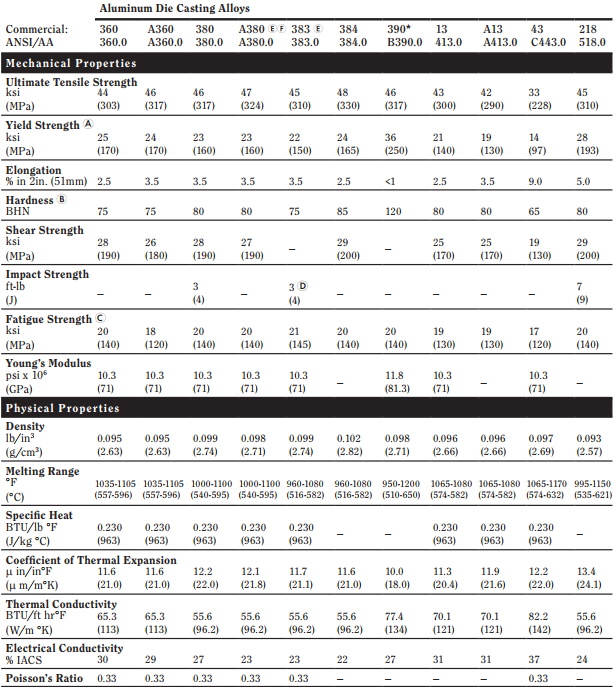
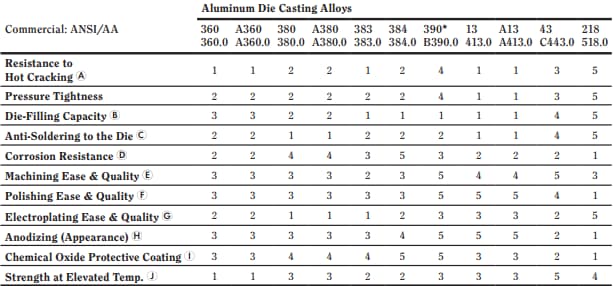
Das Produktdesign kann je nach Materialauswahl erheblich variieren. Jede Legierung hat bestimmte Einschränkungen. Um die beste Integrität und Festigkeit von Aluminiumdruckgussteilen zu erreichen, sind sorgfältige Konstruktion und Ausführung erforderlich.
Abhängig von der Zusammensetzung der in Aluminium verwendeten Legierungselemente können Gewicht, Fließfähigkeit, Festigkeit, Leitfähigkeit, Schmelzpunkt und andere Eigenschaften variieren. Allerdings sind nicht alle Legierungselemente für Gussmaterialien geeignet.
Zu den beliebten Aluminiumlegierungen, die zum Druckguss verwendet werden können, gehören:
- A380
- A383 (ADC12)
- A413
Es gibt viele andere Arten von Aluminiumlegierungen. Sie müssen basierend auf Ihren spezifischen Anforderungen und Budgetbeschränkungen die geeignete Lösung auswählen.
Entwurf
Der Entformungswinkel ist einer der wichtigen Konstruktionsparameter beim Aluminiumdruckguss. Es bezieht sich auf den Grad der Verjüngung oder Neigung zwischen dem Kern und der Oberfläche des Teils und der Trennlinie der Form. Wir nennen es auch Formschräge.
Der Konstrukteur muss bei Bedarf für ausreichende Auswurfwinkel sorgen. Denn ohne ausreichende Auswurfwinkel lassen sich die Gussteile nach dem Erstarren nur schwer entfernen und es besteht immer noch die Möglichkeit, dass die Teile oder sogar die Form selbst beschädigt werden.
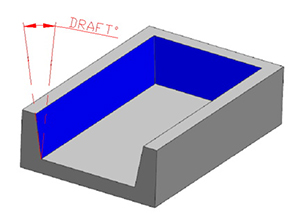
Designüberlegungen zum Entwurf
Bitte berücksichtigen Sie bei der Berechnung der Trennwinkelanforderungen folgende Faktoren:
- Im Allgemeinen wird für die meisten geometrischen Merkmale ein gemeinsamer Fasenwinkel verwendet.
- Es gibt einige Ausnahmen für die Innenwände und -oberflächen. In solchen Fällen ist das Lüftungsvolumen meist doppelt so groß wie das der Außenwände.
- Die Anforderungen an den Entformungswinkel können je nach der zum Gießen verwendeten Legierung variieren. Möglicherweise müssen Sie den Entformungswinkel basierend auf der Art der von Ihnen gewählten Aluminiumlegierung berechnen.
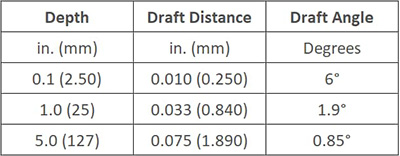
Im Folgenden werden die Standardtoleranzen für die Innenflächenschrägen von Aluminiumgussteilen unterschiedlicher Tiefe veranschaulicht.
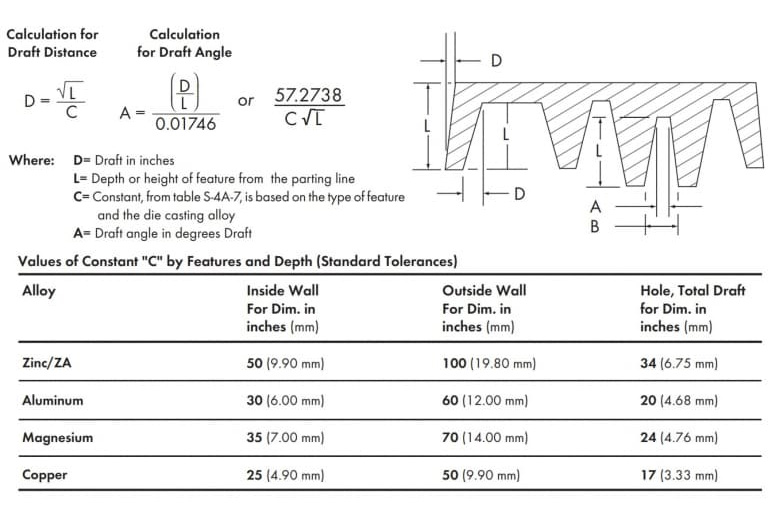
Die Standardtoleranzen für jede Legierung können mit der folgenden Gleichung berechnet werden.
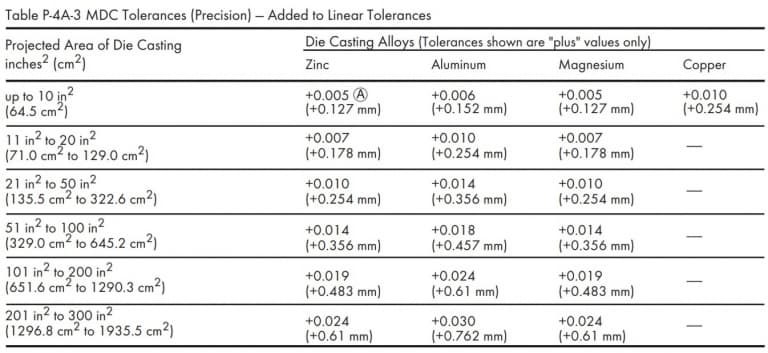
Wenn Sie einen kleineren Entformungswinkel erreichen möchten, können Sie präzise Toleranzen verwenden. Dies erfordert jedoch eine präzisere Bearbeitung und verursacht höhere Kosten. Daher wird empfohlen, die Verwendung präziser Toleranzen zu vermeiden, es sei denn, dies ist unbedingt erforderlich.
Die Genauigkeitstoleranzen für die Innenflächenschräge von Aluminiumgussteilen unterschiedlicher Tiefe sind wie folgt.
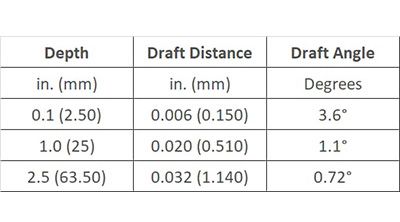
Dies ist die Formel zur Berechnung der Toleranz der Teilegenauigkeit.
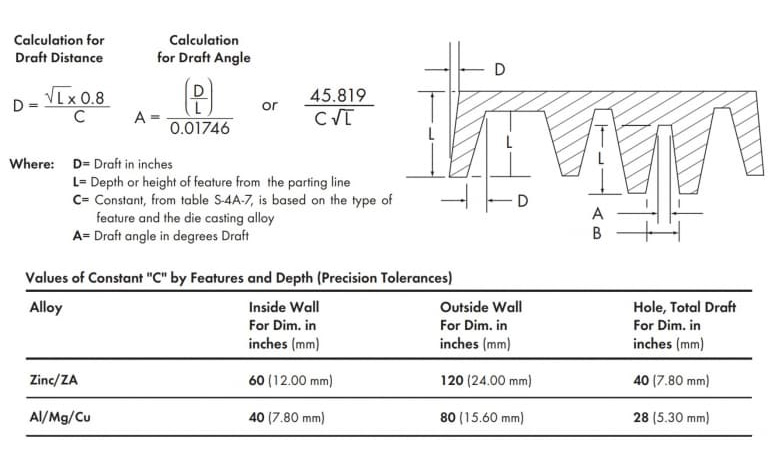
Bitte beachten Sie, dass der Diagrammentwurf oben zum besseren Verständnis des Konzepts übertrieben dargestellt wurde. Tatsächlich ist das Entwurfsdiagramm sehr klein und wenn man es nicht genau beobachtet, ist es normalerweise gar nicht zu erkennen.
Beweglicher Würfel und fester Würfel
Von entscheidender Bedeutung ist die aufeinander abgestimmte Gestaltung der beweglichen Form und der festen Form. Selbst wenn einer davon inkonsistent ist, behindert er den Aluminium-Druckgussprozess. Das Design der beweglichen Form ist in der Regel anspruchsvoller. Der Aufbau der festen Form ist relativ einfach, die bewegliche Form muss jedoch mehr Komponenten verarbeiten. Beim Einspritzen des Materials in die Form kann es aufgrund des Drucks des überschüssigen Materials dazu kommen, dass der Kern herausrutscht, was zu Übermaßen führt.
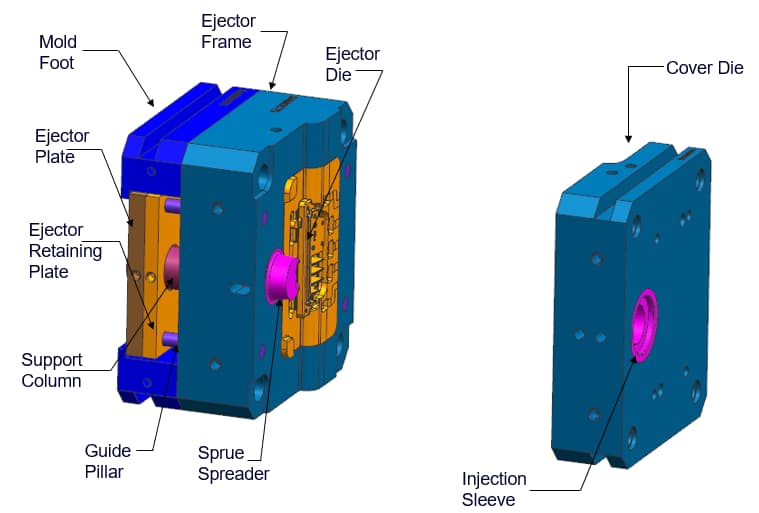
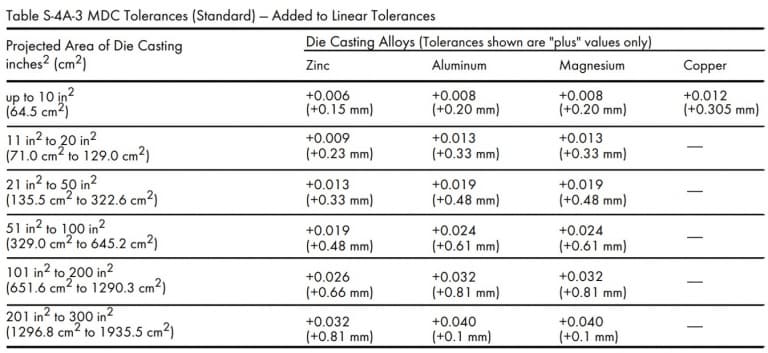
Die Toleranzen der beweglichen Formkomponenten hängen von der linearen Toleranz und der Projektionsflächentoleranz ab. Dabei bezieht sich die lineare Toleranz auf die Länge des Formkernschiebers, während sich die Projektionsfläche auf den dem geschmolzenen Material zugewandten Kopf des Formkernschiebers bezieht.
Die Bewegung kann entlang einer linearen Richtung senkrecht zur Projektionsfläche erfolgen. Daher ist es am besten, die Toleranz für die Bewegung der Formkomponenten auf dem Mindestwert von null Grad zu halten.
Aufgrund des Aufbaus der Druckgussanlage können im Produktionsprozess nur relativ große bzw. positive Toleranzen zugelassen werden. Basierend auf bestimmten projizierten Flächenvariablen sind die Standardtoleranzen und Präzisionstoleranzen wie folgt. NADCA-Richtlinie.
Trennlinie
Die Trennlinie ist die Stelle, an der die beiden Hälften der Form zusammenkommen, um die vollständige Struktur des Produkts zu bilden. Aufgrund des Druckgussverfahrens ist die Bildung der Trennfuge unvermeidlich. Denn das Design umfasst immer mindestens zwei Komponenten.
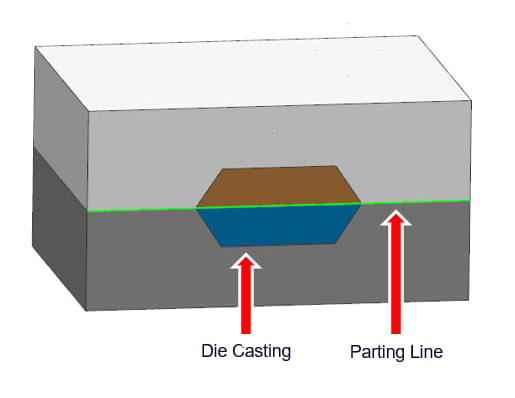
Die Trennlinie zeigt deutlich den Unterschied zwischen der beweglichen Matrize und der festen Matrize der Form. Die Trennlinientoleranz bezieht sich auf den maximal zulässigen Formabstand, um die ordnungsgemäße Durchführung des Aluminium-Druckgussprozesses sicherzustellen.
Wenn der Materialdruck versucht, die beiden Hälften der Form zu trennen, fließt das Material aus der Trennstelle entlang der Trennlinie. Dies ist der Gratfehler beim Druckguss. Der Guss erfordert zusätzliche Nachbearbeitungsprozesse, um Grate, Steigleitungen, Anschnitte und Überlauföffnungen zu entfernen. 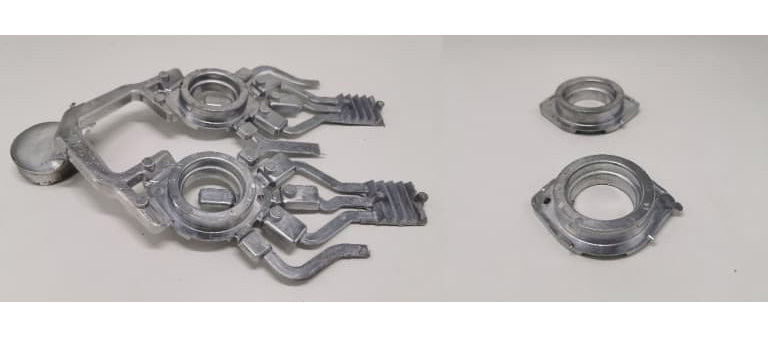 Die Trennlinientoleranz ist eine Funktion der projizierten Fläche der Form, die die Trennfläche darstellt, auf der sich das geschmolzene Material von einer Formhälfte zur anderen bewegt.
Die vollständig geschlossenen Formen haben keine Lücken untereinander, sodass die Toleranz der projizierten Fläche immer positiv ist. Der Grad der Formtrennung hängt vom Formschalendruck und der Schließkraft ab, die aufgebracht wird, um die beiden Formhälften geschlossen zu halten.
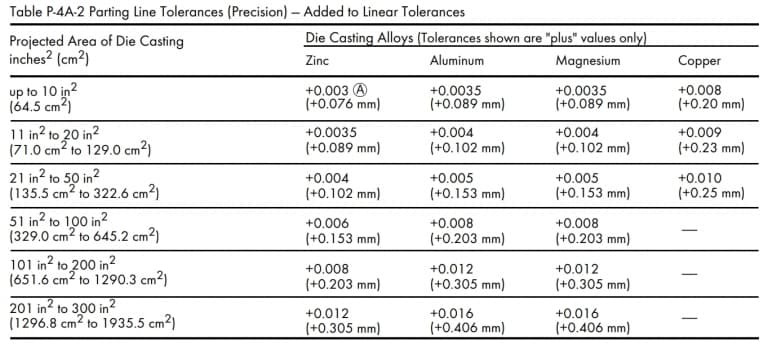
Die Toleranz der Trennlinie variiert je nach Legierung, Größe und Tiefe des Teils. Die empfohlenen Standardtoleranzwerte und Präzisionstoleranzwerte für die Druckguss-Trennlinie sind wie folgt.
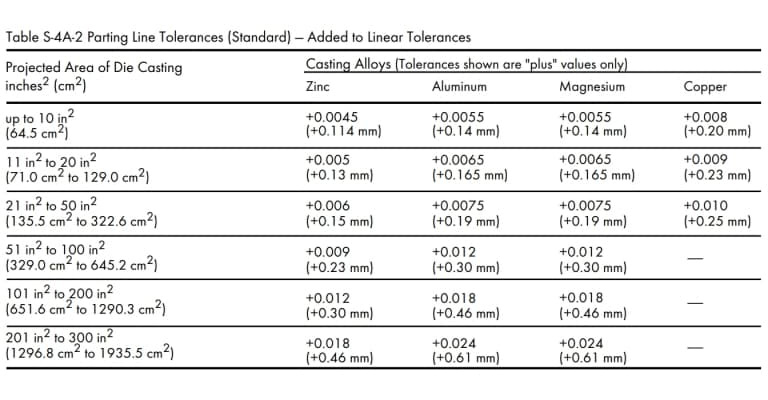
Wenn jedoch die projizierte Fläche des Druckgussteils 300 Quadratzoll überschreitet, wenden Sie sich bitte an die Druckgussfabrik (1935,5 cm²).
Bearbeitungszugabe
Die Bearbeitungszugabe bezeichnet die Menge an Rohmaterial, die vom fertigen Aluminium-Druckgussteil abgetragen werden kann. Die Gussteile können Oberflächenrauheiten und geometrische Formen aufweisen, die geringfügig vom tatsächlichen Design abweichen. Daher ist nach dem Druckguss eine Nachbearbeitung erforderlich, um diese Fehler zu korrigieren. 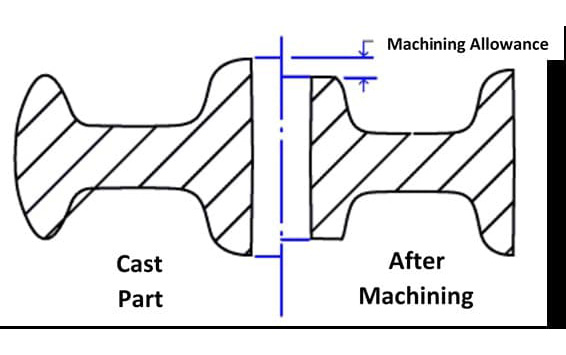
Der entscheidende Punkt ist, dass die besten mechanischen Eigenschaften und die beste Dichte der Gussteile an der Oberfläche oder in der Nähe der Oberfläche liegen. Daher sollte die Bearbeitungszugabe sorgfältig bestimmt werden, um ein Eindringen in die weniger dichten Teile zu vermeiden.
Allerdings muss in der Konstruktionsphase eine gewisse Bearbeitungszugabe für die Bearbeitungs- und Gussvariablen festgelegt werden. Wenn die Bearbeitungszugabe zu gering ist, werden die Anforderungen an die Oberflächenqualität möglicherweise nicht erfüllt und es besteht die Gefahr, dass Fehler in den Teilen zurückbleiben.
Andererseits erhöht eine übermäßige Bearbeitungszugabe für die Teile die Produktionszeit, die Arbeitskosten und die Gesamtkosten. Eine vorherige Rücksprache mit dem Druckgusslieferanten hilft Ihnen dabei, die geeignete Bearbeitungszugabe zu ermitteln.
Im Allgemeinen sollte die minimale Bearbeitungszugabe 0,25 Millimeter (0,010 Zoll) betragen, um den Werkzeugverschleiß zu reduzieren und die Porosität der Gussteile zu minimieren. Die maximale Bearbeitungszugabe ist die Summe aus der minimalen Bearbeitungszugabe und der Verformung der Gussteile.
Im Folgenden finden Sie ein Beispiel für den Vergleich von Bearbeitungszugaben an zwei unterschiedlichen Referenzpunktpositionen.
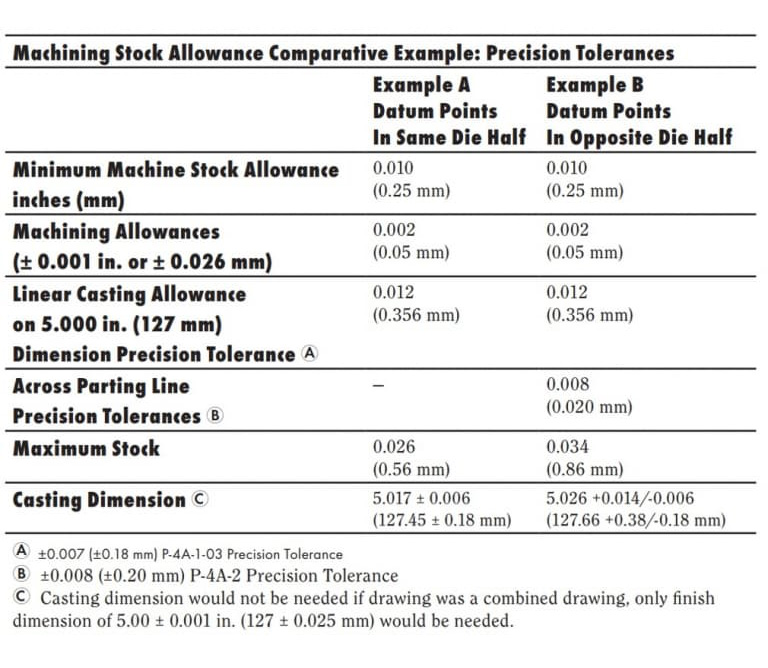 Bei flachen und großen Teilen sind jedoch einige zusätzliche Überlegungen erforderlich. Sie können sich in diesem Fall an Ihren Gießer wenden, um die Bearbeitungszugabewerte sicherzustellen.
Wandstärke
Versuchen Sie immer, die Wandstärke des gesamten Bauteils gleichmäßig zu halten. Eine gleichmäßige Dicke trägt zum besseren Fließen und Erstarren des Metalls bei. Dadurch wird die Qualität und Integrität des Gussstücks verbessert.
Wenn Sie bei Ihrer Konstruktion jedoch variable Wandstärken vorsehen müssen, sollten Sie einen stufenweisen Übergang in Form von abgerundeten Ecken/Radien einführen, statt die Dicke abrupt zu ändern. Andernfalls bleiben scharfe Kanten in Ihrem Design zurück.
Beim Produktdesign sollte es keine scharfen Kanten geben. Dies liegt daran, dass es den Fluss des Metalls beeinträchtigt und es schwierig macht, die Form nach dem Gießen zu entfernen. Treffen die Wände jedoch an der Trennfuge aufeinander, können diese Kanten beibehalten werden.
Empfohlene Wandstärke
Obwohl es keinen absoluten Standard für die Wandstärke oder -dünnheit gibt, ist es am besten, sie innerhalb einer bestimmten Grenze zu halten. Der typische Wandstärkenbereich für Aluminiumdruckgussteile liegt zwischen 0,0787 Zoll (2,0 Millimeter) und 0,1378 Zoll (3,5 Millimeter). Dies hängt auch von der Größe und Struktur des Teils ab.
Dies kann jedoch je nach Legierung des Gussstücks, der Konfiguration des Teils, der Größe des Teils und der Anwendung variieren. Wenn die Teilegröße beispielsweise klein ist, ist es möglich, einen Wandabschnitt mit einer Dicke von nur 0,020 Zoll (0,50 Millimeter) zu gießen.
Allerdings kann es sowohl bei kleinen als auch bei großen Aluminiumgussteilen Ausnahmen von der maximalen und minimalen Wandstärke geben. Wenn Sie auf Probleme stoßen, können Sie sich an Ihre Gussfabrik wenden.
Vermeiden Sie zu dicke und dünne Wände
Eine Erhöhung der Wandstärke erhöht die Steifigkeit des Teils. Eine zu dicke Wand verzögert jedoch den Abkühlungsprozess und behindert dadurch den Erstarrungsprozess. Wenn daher keine geeigneten Maßnahmen ergriffen werden, führt dies zu einer schlechten Qualität des Gussstücks.
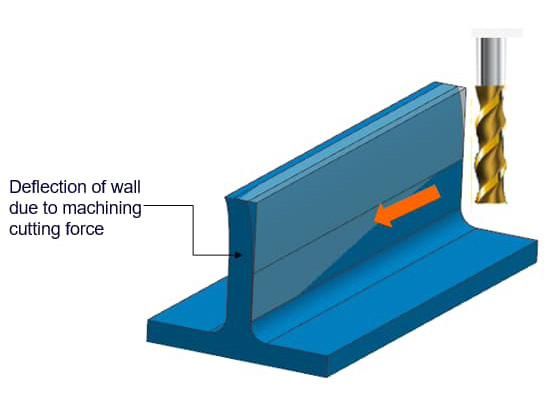
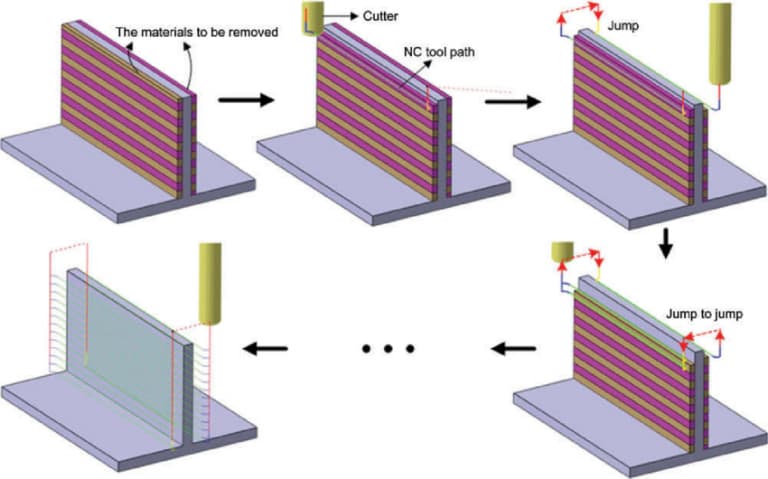
Dicke Wände erhöhen auch das Gewicht des Produkts. Daher bevorzugen Produktdesigner, die sich auf die Gewichtsreduzierung von Komponenten konzentrieren, tendenziell die Verwendung dünner Wände. Überschreitet die Wandstärke jedoch einen bestimmten Grenzwert, ist die Steifigkeit zu gering und es besteht die Gefahr, dass es sich bei der Weiterverarbeitung verzieht.
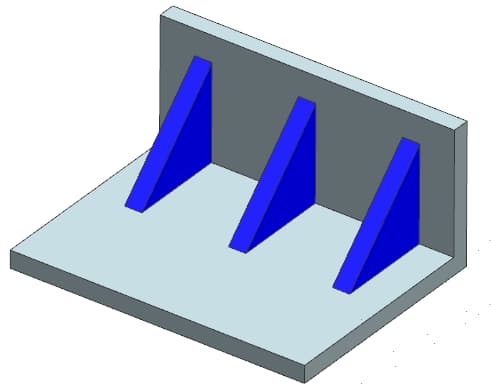
Das Warping-Problem kann durch schrittweise Verarbeitung gelöst werden. Allerdings mangelt es den dünnen Wänden der Gussteile an Steifigkeit und Festigkeit. Der Einbau von Verstärkungsrippen kann die Steifigkeit der dünnen Wände deutlich erhöhen und sie dadurch stabiler machen.
Allerdings ist die moderne Druckgusstechnologie bereits so weit fortgeschritten, dass sie die meisten wichtigen Designparameter bewältigen kann. Diese Technologien sollten jedoch nur in Betracht gezogen werden, wenn sie eine bessere Leistung oder wirtschaftliche Vorteile für die Teile gewährleisten können.
Leichtes Design
Metallnieten und -nuten sind zwei gängige Konstruktionsmerkmale beim Leichtbau von Bauteilen. Sie können den Materialaufwand für die Herstellung der Komponenten erheblich reduzieren, ohne deren Integrität und Festigkeit zu beeinträchtigen.
Unter Metallplatzersparnis versteht man die Hohlräume, die typischerweise in Verstärkungsrippen vorkommen und dazu dienen, den Materialverbrauch zu reduzieren und dadurch das Gewicht des Bauteils zu verringern. Die Abschnitte zwischen den Verstärkungsrippen sind von geringem Nutzen und können daher sicher aus der Konstruktion entfernt werden.
Designvorschläge für Metallschutzvorrichtungen
Bei der Gestaltung der Metallschutzvorrichtungen für die Teile sollten die folgenden Punkte beachtet werden.
- Vermeiden Sie scharfe Kanten an den Metallprotektoren. Verwenden Sie abgerundete Ecken/Radien mit möglichst großem Radius. Der Mindestradius sollte 0,06 Zoll (1,524 mm) betragen.
- Sorgen Sie für eine gleichmäßige Wandstärke rund um den Metallschutz. Versuchen Sie, die Dicke nahe am üblichen empfohlenen Wert zu halten.
- Sorgen Sie für einen möglichst großen Hinterschneidungswinkel.
Taschen können das Gewicht deutlich reduzieren
Die taschenartige Struktur ist eine weitere Technik zur Gewichtsreduzierung. Durch den dünnwandigen Teil kann der dickere Teil mit Löchern ersetzt werden, wodurch der Materialaufwand für die Herstellung reduziert wird. Allerdings führt die beutelartige Struktur manchmal zu unregelmäßigem Schrumpfen.
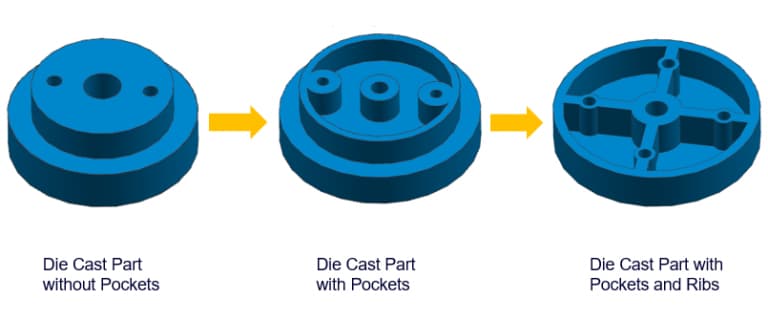
Daher sollten Sie sorgfältig entscheiden, wo Sie die Hohlräume nutzen möchten. Sie können auch Verstärkungsrippen verwenden, um die Struktur der Hohlräume zu verbessern. Dadurch wird die Steifigkeit der Hohlräume erhöht und der Metallfluss verbessert. Durch die Reduzierung der verwendeten Metallmenge kann auch die Abkühlgeschwindigkeit erhöht und dadurch der Produktionszyklus verkürzt werden.
Kanten und Radien
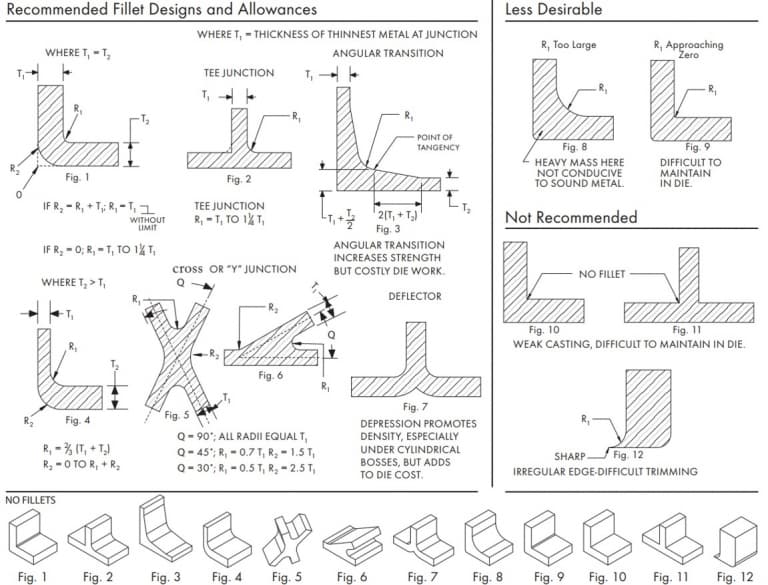
Obwohl allgemein angenommen wird, dass abgerundete Ecken und Radien nicht dasselbe sind, unterscheiden sie sich tatsächlich. Während beide auf die abgerundeten Kanten bei der Konstruktion von Aluminium-Druckgussteilen verweisen, wird der glatte Innenwinkel als abgerundete Ecke bezeichnet, und die glatte Außenkante wird als Radius bezeichnet.
Für jede Aluminium-Druckgusskonstruktion sind abgerundete Ecken und Radien äußerst wichtige Merkmale. Sie können die während des Metallinjektionsprozesses entstehenden Turbulenzen erheblich verringern und so einen gleichmäßigeren Metallfluss gewährleisten. Dadurch erreichen die Teile eine bessere strukturelle Integrität.
Vorschlag zur Gestaltung von Verrundungen/Radien
- Wenn zwei Schnittflächen scharfe Ecken haben, kann die Verwendung abgerundeter Ecken oder Radien zu ihrer Verbindung eine hohe Spannungskonzentration in diesem Teil der Form oder Komponente verhindern.
- Verrundung/Radien: Für alle Kanten oder Ecken entlang der Trennlinie der Form sind keine Verrundungen/Radien erforderlich.
- Sorgen Sie für einen ausreichenden Entformungswinkel für die Verrundungen, die senkrecht zur Trennlinie verlaufen.
Sie können die Verrundungen/Radien in den Teilen gemäß den folgenden Richtlinien entwerfen.
Schrumpfung
Schrumpfung ist ein sehr häufiges und unvermeidliches Phänomen. Wenn eine Metalllegierung nach dem Schmelzen abkühlt und erstarrt, kommt es zu einer gewissen Kontraktion. Daher müssen Konstrukteure das Produktdesign entsprechend anpassen, um ausreichend Platz für die Schrumpfung einzuplanen.
Ein dickerer Querschnitt neigt leicht zur Schrumpfung, was zur Bildung von Poren im Inneren führt. Auch lokale Überhitzungen können Schrumpfungen verursachen und in der Folge Poren hervorrufen. Es ist erforderlich, das Formdesign zu optimieren, um diese Bereiche lokal zu kühlen. Allerdings kann dies den Gießzyklus verlängern.
Techniken zur Reduzierung der Gussschrumpfung
Konstrukteure sollten die folgenden Designüberlegungen beachten, um die Schrumpfung von Aluminiumgussteilen zu reduzieren.
- Bei der Gestaltung sollten übermäßige oder dicke Abschnitte vermieden werden. Wenn möglich, sollte das Design überarbeitet werden, um dünnere Abschnitte und Kernmaterialien zu verwenden, die Metall einsparen.
- Das Anbringen flacher oder vertikaler Rippen an der Wand kann die Vorschubeigenschaften verbessern und die Schrumpfneigung verringern.
- Durch das Hinzufügen von Kompressionsstiften kann die Schrumpfung in bestimmten Bereichen verringert werden.
Chef
Für die Teile, die an anderen Stellen montiert werden müssen, sind Ansätze unverzichtbar. Sie dienen als Stütz- und Montagepunkte. Wenn jedoch die Auslegung und Positionierung der Ansätze nicht sachgerecht erfolgen, kann dies zu Fertigungsschwierigkeiten führen und damit die Kosten erhöhen.
Außerdem erhöhen die Ansätze den Materialbedarf sowie das Gewicht der Aluminiumgussteile. Die Vorsprünge können auf folgende Weise neu konstruiert werden, um leichtere Bauteile zu erhalten.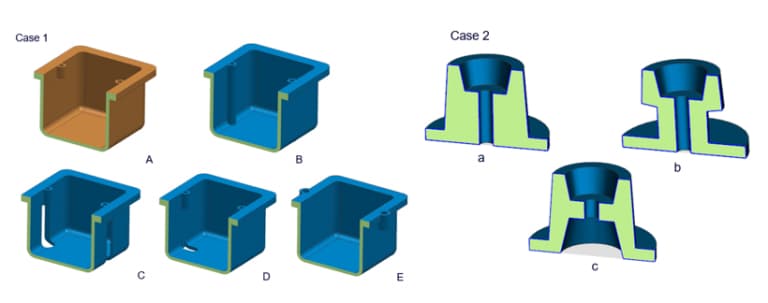
Designüberlegungen für Boss Design
Im Folgenden sind einige Designüberlegungen aufgeführt, die bei der Gestaltung der Vorsprünge in den Teilen berücksichtigt werden sollten.
- Wenn ein Loch erforderlich ist, versuchen Sie, ein Loch in der Mitte der erhöhten Plattform anzubringen, um eine gleichmäßige Wandstärke zu erreichen.
- Sorgen Sie für größere abgerundete Ecken für die Vorsprünge, damit das geschmolzene Metall ordnungsgemäß einfließen kann.
- Es wird empfohlen, Rippen hinzuzufügen, da diese dazu beitragen können, den Vorsprung gut auszufüllen und dem Vorsprung zusätzliche Festigkeit zu verleihen.
- Sorgen Sie für eine ausreichende Belüftung des Vorsprungs, damit die Gussteile leichter ausgeworfen werden können.
Dies ist ein kurzes Video, das den Anwendungs- und Designprozess der erhöhten Plattform im Druckguss erklärt.
Rippen
The design of the reinforcing ribs is aimed at increasing the stiffness of the aluminum die-cast parts, thereby enhancing their strength. Therefore, the reinforcing ribs contribute to the robustness of the castings. They are usually used in combination with other weaker parts (such as thin-walled sections) to enhance their strength.
Its relatively thick solid cross-section typically provides higher strength because a thicker section usually has a higher porosity, thereby reducing its structural load-bearing capacity. However, excessive use of reinforcing ribs can lead to stress concentration at the edges of the reinforcing ribs.
The reinforcing ribs are usually designed with a hollow cross-section, also known as a metal-saving body. This approach can reduce the material usage of the reinforcing ribs, thereby reducing the weight of the parts.
The figure below shows the recommended rib sizes for some common scenarios and also indicates some situations where ribs should not be used.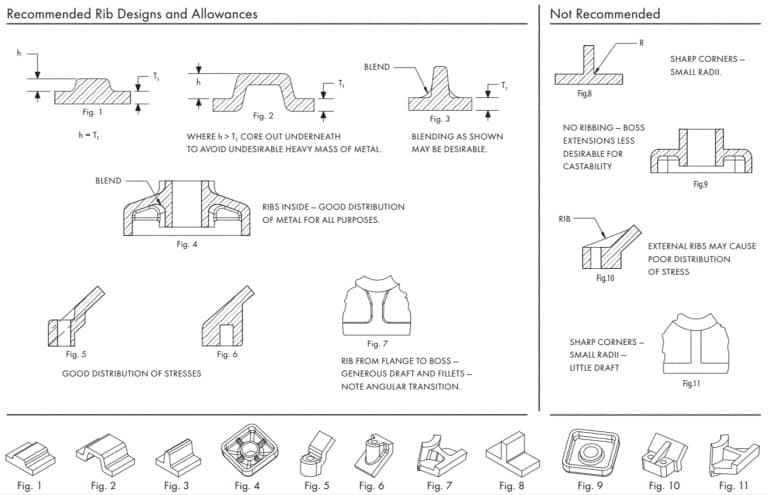
Loch-zu-Rand-Raum-Design
Wenn das Loch zu nahe am Rand des Aluminiumgussteils liegt, verringert sich die Querschnittsfestigkeit. Der Mindestabstand zwischen dem Loch und dem Rand muss eingehalten werden, um eine übermäßige Spannungskonzentration in diesem Bereich zu vermeiden. Daher sollte der geeignete Abstand zwischen Loch und Rand entsprechend dem Durchmesser des Lochs festgelegt werden. Auch der minimale Freiraum zwischen zwei benachbarten Löchern ist einzuhalten. Hierfür sind die Durchmesser der beiden Löcher sowie deren Spannungskonzentrationsbereiche zu berücksichtigen.
Ein ausreichender Abstand dient dazu, schwache Bereiche zu vermeiden. Ist der Abstand zwischen Loch und Rand unzureichend, kann auch eine nachträgliche Bearbeitung in Betracht gezogen werden.
Loch und Fenster
Hinsichtlich der Konstruktionskomplexität sind Löcher und Fenster in der Regel am einfachsten zu handhaben. Dennoch erfordern selbst die simpelsten Merkmale bei Aluminium-Druckgussteilen im Konstruktionsprozess sorgfältige Aufmerksamkeit für die Details. Während der Konstruktion ist es unbedingt erforderlich, die Fertigbarkeit sicherzustellen.
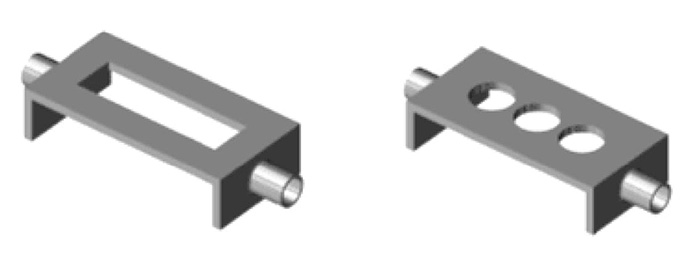 Die häufigsten Anwendungen von Löchern und Fenstern finden sich in den Gehäusen verschiedener elektronischer Geräte, etwa Laptops und Taschenrechnern. Diese Geräte erfordern die Anordnung zahlreicher Löcher. Eine solche Anordnung kann jedoch Probleme beim Metallfluss verursachen.
Dieses Problem lässt sich anhand dieses Videos intuitiv besser verstehen.
Löcher und Fenster können zudem das Entnehmen der Gussteile erschweren. Denn durch die Erstarrungsschrumpfung der Teile können die Gussteile im Formwerkzeug feststecken. Bei der Konstruktion von Löchern und Fenstern können Sie folgende Tipps befolgen, um diese Probleme zu lösen.
- Sorgen Sie für eine ausreichende Entformungskapazität, um das Auswerfen zu erleichtern. Bei der Berechnung der Entformungskapazität zeigt sich: Löcher und Fenster benötigen eine höhere Entformungskapazität als jede andere Struktur. Dies liegt daran, dass entlang des inneren Umfangs flache und geschlossene Wände angeordnet sind.
- Um während des Metallflusses mögliche Probleme zu vermeiden, können Sie eine brückenartige Struktur einsetzen, die gewährleistet, dass das Metall kontinuierlich durch die Löcher und Fenster fließen kann. Durch die Bereitstellung seitlicher Zuführöffnungen sowie Grat- und Überlauföffnungen lässt sich ein reibungsloser Metallfluss innerhalb des Bauteils sicherstellen. Diese zusätzlichen Strukturen können später problemlos entfernt werden.
- Falls Ihre Konstruktion dies zulässt, sollten Sie das große Fenster entfernen und durch eine Reihe kleiner Löcher ersetzen. Denn lange Fenster können den Metallfluss stören und die Integrität des Gussteils beeinträchtigen.
Versuchen Sie, so viel wie möglich zu vermeiden
Konstrukteure sollten versuchen, diese geometrischen Merkmale parallel zur Auswurfrichtung der Form auszurichten, oder das Teil neu entwerfen, um den Kern/Schlitten überflüssig zu machen. Das folgende Beispiel zeigt, wie das Teil neu gestaltet wird, um den Bedarf an Seitenkernen zu beseitigen. 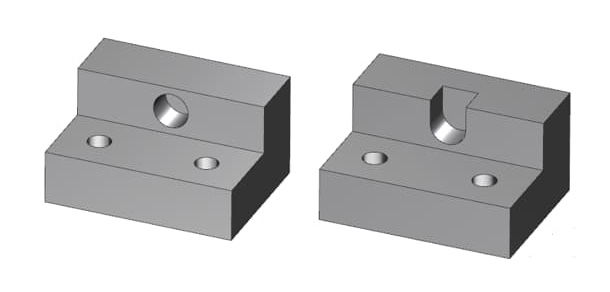
In einigen Fällen müssen Sie jedoch Kerne/Folien einführen, um die Merkmale zu gießen, ohne dass eine anschließende Bearbeitung erforderlich ist. Sie können Kernschlitten oder Zugstangen entwerfen, um die meisten (wenn nicht alle) sekundären Bearbeitungsvorgänge überflüssig zu machen.
Daher können die durch die erhöhten anfänglichen Formkosten und den verlängerten Gießzyklus verursachten Schwierigkeiten durch eine Reduzierung der Anzahl sekundärer Verarbeitungsschritte gemildert werden. Dadurch wurde die Wiederholgenauigkeit der Teile deutlich verbessert.
Arbeitsmechanismus
Der seitliche Kernziehmechanismus und die Schieberbewegung werden normalerweise durch Schrägstifte oder Hydraulikzylinder angetrieben. Die geneigten Stifte sind mechanische Vorrichtungen, die für die Kernzieh-/Schieberbewegung verwendet werden. Die Öffnungs- und Schließsequenz der Hauptform kann die geneigten Stifte aktivieren.
Daher können die Schrägstifte ohne zusätzliche Stromquelle verwendet werden. Auch die Produktionskosten sind geringer. Allerdings können die schrägen Stifte die Demontage der Gussteile behindern und sind nur für kürzere Schlitten geeignet.
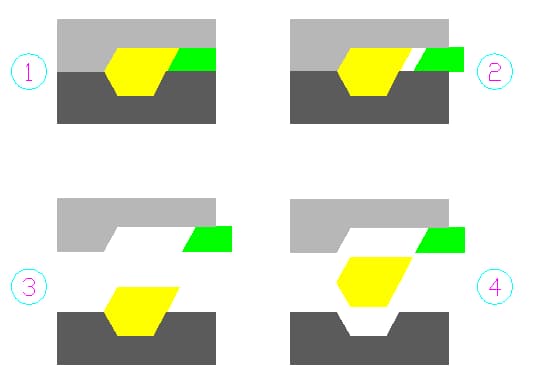
Der obere Schieber hat außerdem Schwierigkeiten mit Stiftgelenken und kann nur mit Federn verwendet werden. Der Einsatz einer hydraulischen Methode kann diese Probleme lösen. Sie können einen Zyklus definieren und den oberen Schieberegler verwenden. Das Recycling der Gussteile wird dadurch nicht beeinträchtigt.
Es gibt andere Bewegungsmethoden, die für den Kern/Stößel verwendet werden können. Der Konstrukteur muss die geeignete Bewegungsmethode basierend auf Faktoren wie Budget, Produktionsvolumen, Teilegröße und der Verfahrlänge des Kerns/Stößels im Gussstück auswählen.
Sie können mit Ihrem Druckgussbetrieb entsprechende Vorschläge zur Gestaltung des seitlichen Kernzug-/Schiebemechanismus einholen. Wir freuen uns auch über Ihre Anfragen und werden unser Bestes tun, um Ihnen zu helfen.
Gewindeformung
Wenn wir über das Gewindeformen sprechen, konzentrieren wir uns hauptsächlich auf das Gießen von Außengewinden. Obwohl Innengewinde theoretisch ebenfalls gegossen werden könnten, sind sie aufgrund der Komplexität und der hohen Kosten des Fertigungsprozesses nicht ideal.
Das Außengewinde lässt sich leicht herstellen, indem man eine herkömmliche Aluminium‑Druckgussvorrichtung verwendet und die Trennlinie korrekt ausrichtet, oder indem man einen einfachen Schiebermechanismus einsetzt. Das Innengewinde hingegen erfordert eine Vorrichtung, mit der der Kern im Formwerkzeug gedreht wird.
Dadurch erhöhen sich die Kosten für Werkzeuge und Teile. Um die Produktionsgeschwindigkeit und Wirtschaftlichkeit zu steigern, werden Innengewinde in der Regel als Nachbearbeitungsschritt gefertigt. Auf diese Weise entfällt das Entfernen von Spänen aus dem Loch.
Ideale Gewindetoleranzen
Die Gewinde können einfach mit einer Aluminium-Druckgussmaschine geformt werden. Die Gussgewinde sind in der Regel auf Außengewinde beschränkt, die keine genaue Passung erfordern.
Wenn Sie für Ihr Teil eine bestimmte Präzisionssorte benötigen, können Sie sich jederzeit an Ihr Druckgusswerk wenden. Sekundärbearbeitung Um eine bessere Präzision zu erreichen, können Anpassungen erforderlich sein. Darüber hinaus sollte der Außendurchmesser der von beiden Parteien vereinbarten spezifizierten Gewindeprofildefinition entsprechen.
Die maximalen und minimalen Toleranzen für einige ideale Gewindeformvorgänge sind wie folgt:
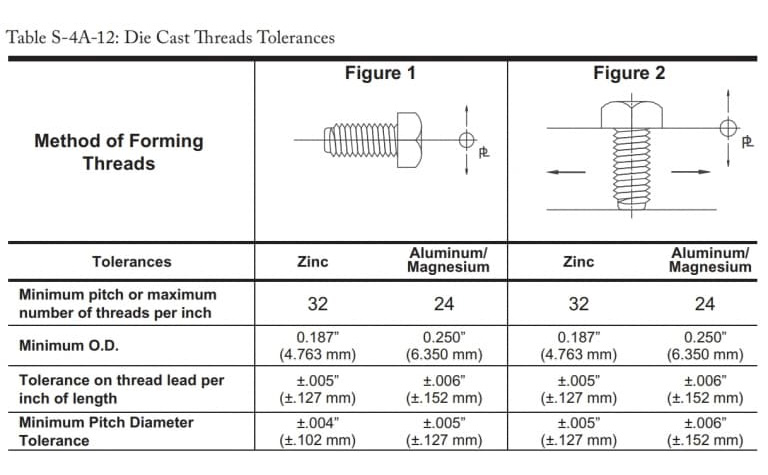
Überlegungen zum Thread-Design
Beachten Sie jedoch beim Erstellen von Threads die folgenden Punkte.
- Möglicherweise sind zusätzliche Schneidvorgänge erforderlich, um zwischen den Gewinden entstandene Grate zu entfernen.
- Versuchen Sie, so weit wie möglich direkte Toleranzen anzuwenden, anstatt den Gewindepassungsgrad anzugeben.
- Diese Werte umfassen die Toleranzgrenzen für die beweglichen Formkomponenten, Trennfugen und Längenmaße.
- Wenn strengere Gewindetoleranzen erforderlich sind, wenden Sie sich bitte an das Druckgusswerk.
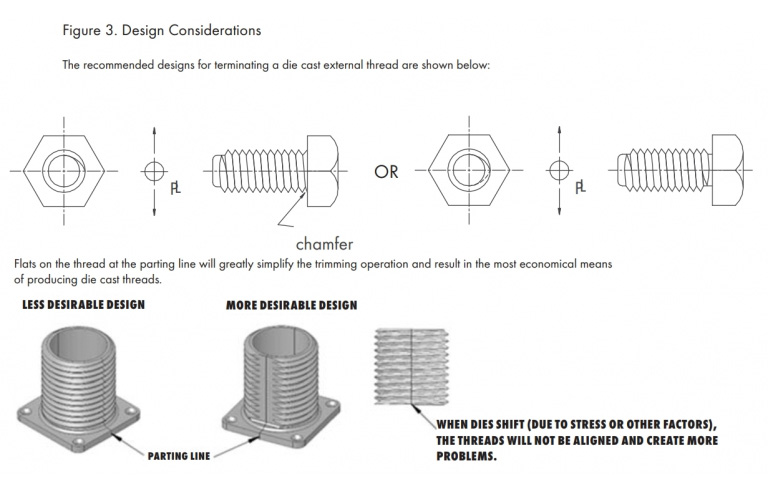
- Das Glatthalten der Gewinde an der Trennfuge kann den Herstellungsprozess erheblich vereinfachen. Da Vollgewinde nicht notwendig sind. Wenn die Gewinde glatt bleiben, kann sich die Form leicht bewegen, ohne das Teil zu beeinträchtigen.
Die folgende Tabelle zeigt die empfohlene externe Thread-Konfiguration.
Einfügen
Der Einsatz ist ein massives Materialstück, das in die Form eingebettet wird und sich mit dem Aluminium-Druckgussteil verbindet. Wenn die gewählte Legierung die Anforderungen nicht erfüllt und das Design die Integration von Komponenten aus anderen Materialien vorsieht, sind Einsätze erforderlich.
Es gibt professionelle Systeme, die beim Aluminium-Druckguss eingesetzt werden können, um Einsätze einzubauen. Die Einsätze werden in die Formhohlraum eingelegt, und das geschmolzene Aluminium fließt um die Einsätze herum, wodurch der Druckgussvorgang abgeschlossen wird.
Wenn Sie auf die folgenden Situationen stoßen, müssen Sie möglicherweise Gewindeeinsätze in Ihr Design integrieren:
- Die Lagerstellen neigen leicht zu Verschleiß.
- Aufgrund des übermäßigen häufigen Ausbaus und Einbaus von Befestigungselementen werden die Gewinde stark abgenutzt.
- Wenn Sie Gewindekomponenten mit höherer Zugfestigkeit benötigen, um konzentrierte Lasten zu tragen.
Das Einpress-Druckgussverfahren ist teurer als das herkömmliche Gießen, und auch die Komplexität der Einbauten kann die Produktionskosten beeinflussen.
Vorschläge zum Einfügen
- Definieren Sie alle von der Druckgussfabrik geforderten Spezifikationen klar. Aufgrund des großen Spalts in der Form erfordern die Einlegeteile meist strengere Toleranzen. Bitte holen Sie die Genehmigung des Druckgusswerks ein, um sicherzustellen, dass die Toleranzen der Einsätze ausreichend sind.
- Wenn der Kunde die Klingen bereitstellen möchte, verhandeln Sie bitte mit der Gussfabrik, um sicherzustellen, dass die Toleranzen mit den Vorschlägen der Gussfabrik übereinstimmen. Denn Klingen mit ungeeigneten Toleranzen können die Form ernsthaft beschädigen.
- Analysieren Sie die durch die Einsätze verursachte Belastung. Stellen Sie sicher, dass diese Belastungen keine langfristigen Auswirkungen auf die Leistung des Produkts haben.
- Die Einlage kann je nach Bedarf beliebig geformt werden, um sicherzustellen, dass sie für die zu erwartenden Belastungsbedingungen eine ausreichende Verankerungskraft bietet.
- Vermeiden Sie scharfe Ecken und andere Merkmale, die zu Spannungskonzentrationen in den Teilen führen können.
Unterschnitt
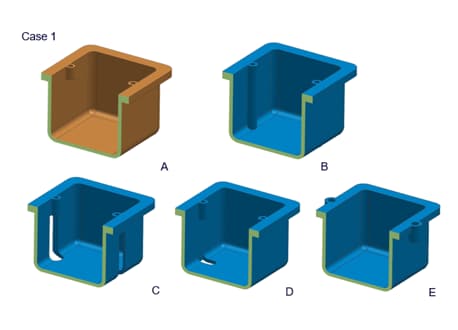
Der Hinterschnitt bezeichnet in der Regel konkave geometrische Merkmale oder Oberflächen an einem Bauteil, die mit einem geraden Fräser nicht erreicht werden können. Im Druckgussverfahren versteht man unter Hinterschnitt ein Merkmal, das das Auswerfen des Gussteils durch einen einzigen Auswerfmechanismus behindert.
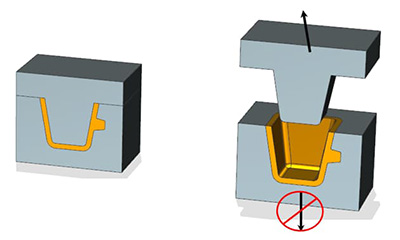
Daher ist es beim Konstruieren von Bauteilen erforderlich, die möglichen Schwierigkeiten während der Bearbeitungs- und Gießprozesse zu berücksichtigen. Mitunter lässt sich der Effekt eines Hinterschnitts durch eine geschickte Wahl der Gießrichtung im Aluminiumdruckguss vermeiden. In den meisten Fällen ist dies jedoch nur möglich, wenn zusätzliche Seiteneinlagen eingesetzt werden.
Die Integration von Seiteneinlagen in das Konzept führt zu einer komplexeren Formstruktur und einem aufwändigeren Gießprozess. Im Vergleich zum herkömmlichen Aluminiumdruckguss ist der Mechanismus der Seiteneinlagen deutlich komplizierter, was höhere Kosten sowie längere Rüstzeiten zur Folge hat.
Bei der Gestaltung von Hinterschnitten sind folgende wichtige Aspekte unbedingt zu beachten.
- Sprechen Sie mit Ihrem Hersteller darüber, ob spezielle Schneidwerkzeuge eingesetzt werden können, die auch schwer zugängliche Bereiche erreichen, etwa T‑förmige oder V‑förmige Werkzeuge.
- Bemühen Sie sich, die Anzahl der Außenkerne möglichst gering zu halten, da deren Einsatz zusätzliche Seiteneinlagen erfordert und damit die Werkzeugkosten erhöht.
- Durch eine Anpassung der Trennlinie lassen sich einige Hinterschnittprobleme lösen.
- Überarbeiten Sie Ihr Bauteil, um innere Hinterschnitte zu vermeiden.
- Vermeiden Sie Hinterschnitte, die nicht in Richtung der Auswerfbewegung ausgerichtet sind; ohne Seiteneinlagen können sie nicht ausgeführt werden.
- Ein Hinterschnitt unterhalb des Ansatzes erschwert das Auswerfen des Aluminiumgussteils.
Wenn möglich, sollte jedoch jede Art von Hinterschnitt im Design vermieden werden.
Rinnendesign
Ein Schlitz ist ein schmales Loch, dessen Ende entweder abgerundet sein kann oder nicht. Er kommt hauptsächlich an flachen, rechteckigen Aluminiumteilen vor. Seine Länge ist in der Regel begrenzt. Ein Schlitz ist stets durchgängig, das heißt, er durchdringt das Teil vollständig.
Je nach Länge und Form der Nut können verschiedene Typen von Nuten vorkommen, etwa beidseitig begrenzte, einseitig begrenzte oder halbkreisförmige, längliche Nuten.
Nuten können in unterschiedlichen Formen und Größen ausgeführt werden, etwa als T‑Nuten, Schwalbenschwanznuten, rechteckige Nuten, mit flachem Boden, V‑förmige Nuten, Bogenformen usw. Sie werden meist am Rand geschnitten und dienen als Montagehilfen für Bauteile aus anderen Materialien.
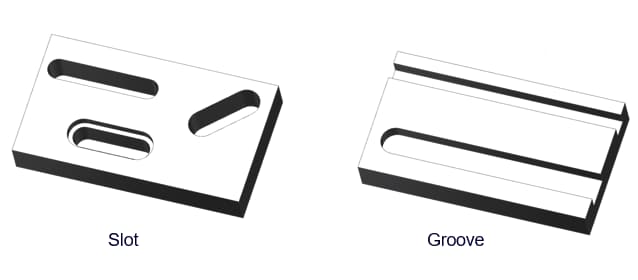
Schlitze und Nuten im Konstruktionsentwurf können als Klemmelemente für andere Bauteile dienen. Zudem bieten sie Öffnungen, durch die andere Komponenten (z. B. Schalter, Hebel usw.) hindurchgeführt werden können.
Bei der Auslegung von Schlitzen und Nuten können folgende Hinweise hilfreich sein.
- Bitte beachten Sie, dass Schlitze und Nuten die Abmessungen anderer Bauteile aufnehmen oder übertragen können.
- Vermeiden Sie im Entwurf Schlitze mit zu geringem Abstand. Solche Schlitze beeinträchtigen die Festigkeit der Teile und können während des Oberflächenbearbeitungsprozesses zu Problemen führen.
- Lassen Sie in rechteckigen bzw. flachbodigen Nuten keine scharfen Kanten zurück. Versuchen Sie, sämtliche Innen- und Außenkanten so weit wie möglich abzurunden. Dies trägt dazu bei, die Galvanik‑Kosten zu senken und kleinere Probleme zu minimieren.
- Aus demselben Grund sollte auch der Winkel einer V‑förmigen Nut entsprechend abgerundet sein.
Injektordesign
Aufgrund des Erstarrungsschrumpfens neigen die erstarrten Aluminiumgussteile dazu, im Formwerkzeug stecken zu bleiben. Daher sind bestimmte Auswurfkomponenten erforderlich, die von der Innenseite des Formwerkzeugs zusätzliche Kraft ausüben, um sicherzustellen, dass die Gussteile ausgeworfen werden können.
Der Auswurfsmechanismus der Druckgussanlage kann aus mehreren Komponenten bestehen. Das Druckgussformwerkzeug besteht hauptsächlich aus zwei Teilen: der Deckel-Formhälfte und der Auswurf-Formhälfte. Die Auswurf-Formhälfte enthält den Auswurfsmechanismus.
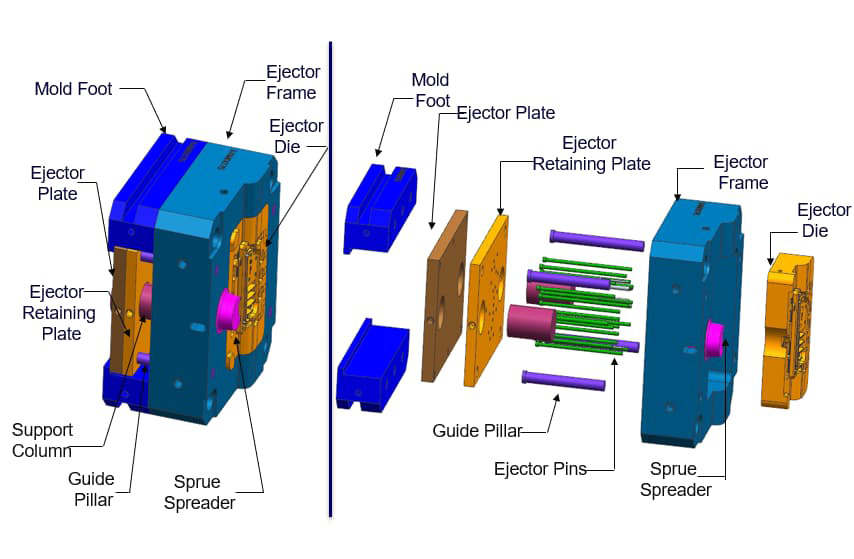
Die Trennlinie ist die Stelle, an der sich die beiden Formhälften voneinander trennen. Nach Abschluss des Gießvorgangs löst sich die Auswurf-Formhälfte von der Trennlinie. Aufgrund der komplexeren Anlagen und der vielfältigen Formkonfigurationen wird das Auswurfsystem jedoch entsprechend komplizierter.
Wir besprechen hier nur die traditionellen zweiteiligen Formen, da diese häufiger und kostengünstiger sind. In diesem Fall umfasst der Auswurfteil der Form Stifte, Auswurfschalen, Einsätze, Läufer sowie sämtliche im Design vorhandenen Gravurmuster.
Der Auswurfsmechanismus beruht hauptsächlich auf zwei Komponenten der Form: dem Auswurfstift und der Auswurfschale.
Auswerferstift
Die Funktion der Schubstange besteht darin, den erstarrten Guss aus der Form zu drücken. Eine weitere Funktion der Schubstange besteht darin, das Gussstück festzuklemmen, um zu verhindern, dass es sich aufgrund der konzentrierten Spannung während des Erstarrungsprozesses verbiegt. Der Nachteil der Schubstange besteht jedoch darin, dass sie Spuren auf dem Gussstück hinterlässt.
Daher sollten Konstrukteure die Position und Größe der Schubstange sorgfältig auf der Grundlage der Größe, Struktur und anderer Faktoren des Gussstücks auswählen. Bei der Gestaltung der Schubstange sind die folgenden Richtlinien zu beachten.
- Platzieren Sie den Auswerferstift im nicht funktionsfähigen Bereich des Gussstücks, z. B. am Boden eines tiefen Hohlraums, der Überlauföffnung, des Vorsprungs oder der Unterseite der Rippe.
- Beim Entfernen der Gussteile hinterlässt die Schubstange Spuren. Bitte positionieren Sie daher die Außenfläche der Gussteile nicht in Richtung der Schubstange.
- Die empfohlene Toleranz für die hervorstehende oder vertiefte Stiftmarkierung beträgt 0,015 Zoll (0,381 mm).
- Bitte folgen Sie den Ratschlägen der Druckgussmitarbeiter, diese können Ihnen bei der Auswahl der passenderen Größe, Position und Anzahl der Spannstifte behilflich sein.
Durch die richtige Formherstellung können die Spuren, die die Schubstange hinterlässt, deutlich reduziert werden. Diese Markierungen sind jedoch immer noch deutlich sichtbar. Der Erstausrüster und der Druckgusshersteller sollten sich über die Einbauposition der Stößelstange einigen.
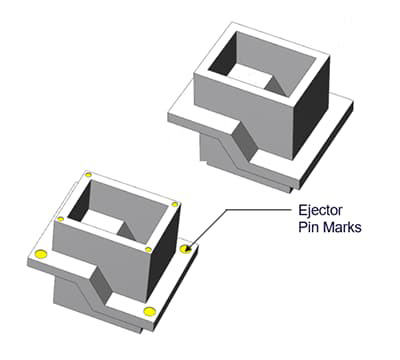
Bitte beachten Sie außerdem, dass sich um den oberen Stift herum Fransen bilden. Sofern der Kunde nicht widerspricht, treten in der Regel keine Fransen auf. Die Ränder des oberen Stifts können abgeflacht werden, um ihre Auswirkungen zu minimieren.
Auswerferplatte
Die Auswerferplatte kann als Ergänzung zum Auswerferstift dienen oder auch unabhängig davon verwendet werden. Normalerweise nutzt die Gussfabrik die Auswerferplatte als Montagefläche für den Auswerferstift. Da der Druck nur auf die Auswerferplatte ausgeübt wird, drückt der Auswerferstift gleichzeitig den Auswerferstift nach vorne und zieht das Gussstück zurück.
Die Auswerferplatte kann auch unabhängig betrieben werden, ohne dass ein Auswerferstift erforderlich ist. Normalerweise sehen wir es jedoch nur beim Mikroformen. Zum Auswerfen des Teils wird die von der Auswerferplatte auf das Teil ausgeübte Kraft genutzt. Dies hat den Vorteil, dass die Auswerferplatte im Gegensatz zum Auswerferstift keine Spuren auf dem Gussteil hinterlässt.
Scharfe Kante
Bei der Konstruktion von Aluminium-Druckgussteilen sollten keine scharfen Kanten vorhanden sein. Scharfe Kanten führen im Inneren des Gussteils zu Hotspots, und aufgrund der Erstarrungsschrumpfung verursachen diese Hotspots eine Spannungskonzentration. Dies kann dazu führen, dass an den Ecken leicht Defekte entstehen. Zudem ist es auch sehr schwierig, Beschichtungen auf scharfen Kanten aufzutragen.
Daher neigen Konstrukteure dazu, alle scharfen Ecken abzurunden, selbst wenn der Radius möglichst klein ist. Verwenden Sie abgerundete Ecken, Radien oder Fasen an allen inneren und äußeren scharfen Ecken. Nachfolgend finden Sie einige Beispiele für scharfe Eckkonstruktionen; Konstrukteure können diese wie folgt umgestalten.
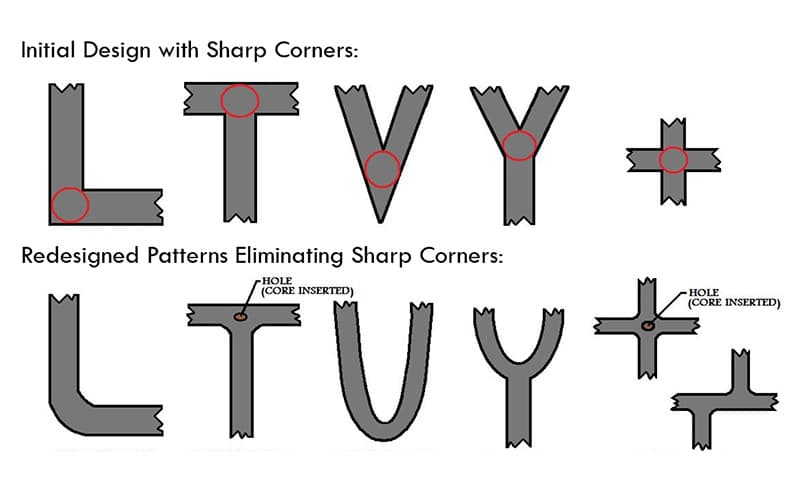
Eine vollkommen scharfe Klinge impliziert eine Nulltoleranz. Obwohl eine äußere Klinge erreicht werden kann, ist es bei einer inneren Klinge nahezu unmöglich, eine solche Präzision zu erzielen. Selbst mit den präzisesten Werkzeugen weist die innere Klinge stets einen Mindestradius auf.
Allerdings können Sie entlang der Trennlinie durchaus scharfe Kanten verwenden, um sicherzustellen, dass sich die beiden Formhälften vollständig schließen. Darüber hinaus sollten Sie den Einsatz scharfer Kanten möglichst minimieren.
Druckdichtungseigenschaft
Die Druckdichtheitsleistung ist ein Indikator zur Bewertung der Integrität von Aluminiumdruckgussteilen und gibt deren Fähigkeit an, einem bestimmten Flüssigkeitsdruck standzuhalten. In einigen Fällen kann der Käufer verlangen, dass die Gussteile die vorgeschriebene Druckdichtheitsleistung aufweisen.
Die Druckdichtheitsleistung wird maßgeblich durch die Dichte und Porosität des Teils bestimmt. Schon eine geringe Porosität kann die Druckdichtheit des Bauteils beeinträchtigen und während des Einsatzes zu Undichtigkeiten führen. Verschiedene Faktoren können die Dichte und Porosität von Aluminiumgussteilen beeinflussen.
Eingeschlossene Luft im Aluminium – das ist für alle Hersteller ein großes Anliegen. Wenn geschmolzenes Metall unter hohem Druck eingespritzt wird, kann der Widerstand der eingeschlossenen Luft Poren verursachen. Das Vorhandensein von Lufteinschlüssen in den Gussteilen kann zudem ihre Dichte verringern und damit die strukturelle Integrität beeinträchtigen.
Es gibt zahlreiche Faktoren, die zur Bildung von Poren beitragen, weshalb es unmöglich ist, Gussteile vollständig porenfrei zu fertigen. Eine effektive Design‑für‑Fertigung‑Strategie sowie eine sorgfältige Qualitätskontrolle über den gesamten Produktionsprozess hinweg führen zu einer angemessenen Dichte und einer minimalen Porosität.
Faktoren, die bei der Formgestaltung berücksichtigt werden
Designer sollten die folgenden Konstruktionsparameter berücksichtigen, um die bestmögliche Druckdichtheit von Aluminiumdruckgussteilen zu erreichen.
- Befolgen Sie sorgfältig die Richtlinien für abgerundete Ecken, Verstärkungsrippen und Eckkonstruktionen. Andernfalls ist der Metallfluss nicht gleichmäßig, und Turbulenzen können zu Poren führen.
- Versuchen Sie, die Wandstärke gleichmäßig zu halten, um einen reibungslosen Metallfluss zu gewährleisten. Vermeiden Sie dicke Abschnitte sowie abrupte Änderungen der Wandstärke.
- Für Bohrungen, die eine Druckdichtheit erfordern, sollte das Bohren anstelle der mechanischen Bearbeitung eingesetzt werden, um die Auswirkungen von Porosität zu minimieren.
- Alle nachträglich unverarbeiteten Löcher und Kanäle sollten mit ausreichenden Entformungswinkeln versehen werden. Sollten jedoch die Kernbohrungen nach dem Gießen bearbeitet werden, ist ein minimaler Entformungswinkel vorzusehen.
- Simulieren Sie den gesamten Aluminiumdruckgussprozess, um potenzielle Probleme im Voraus zu erkennen. Führen Sie eine Formflussanalyse durch, um festzustellen, welche Merkmale der Form die Qualität der Gussteile verbessern können.
- Die vakuumunterstützte Druckgussanlage kann die Porosität von Aluminiumdruckgussteilen erheblich reduzieren. Dadurch entstehen weniger Defekte in den Teilen und es wird eine bessere Dichte erreicht.
Sekundärverarbeitungsoperation
Zusätzliche Bearbeitungsverfahren können die Druckfestigkeit von Aluminiumgussteilen ebenfalls beeinflussen. Bei der Bearbeitung sind folgende Richtlinien zu beachten.
- Der dichteste Bereich eines jeden Gussteils befindet sich an seiner Oberfläche oder in unmittelbarer Nähe dazu. Das Innere ist in der Regel weniger dicht und weist eine höhere Porosität auf. Daher sollte ein möglichst geringer Zerspanungsabtrag vorgesehen werden, um das Freilegen poröser Bereiche im Inneren des Gussteils zu vermeiden.
- Überschreitet der für das Bauteil erforderliche Zerspanungsabtrag die zulässige Grenze, können innere poröse Bereiche freigelegt werden. In diesem Fall kann eine zusätzliche Imprägnierbehandlung notwendig sein, um eine optimale Dichtwirkung zu erzielen.
- Vermeiden Sie die Bearbeitung der beiden Seiten von Gussteilen, die eine Druckdichtung erfordern.
- Bei der Bearbeitung einer großen Anzahl von Rohlingen ist es ratsam, einen zu großen Entformungswinkel zu vermeiden. Insbesondere sollte der minimale Entformungswinkel für die Kernbohrungen berücksichtigt werden.
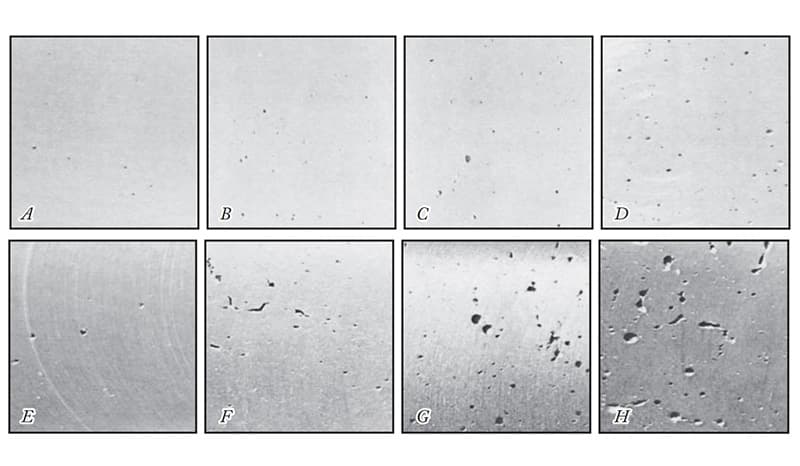
Zusätzlich zu den oben genannten Aspekten spielt die Auswahl der Legierung eine entscheidende Rolle für die Gewährleistung der Druckfestigkeit von Aluminiumgussteilen. Einige Legierungen zeichnen sich durch eine besonders hohe Druckfestigkeit ihrer Aluminiumkomponenten aus.
Zur Messung der Druckfestigkeit von Aluminiumteilen stehen verschiedene Prüfgeräte zur Verfügung. Üblicherweise werden Druckfestigkeitsprüfungen im Druckbereich von 5 bis 40 psi durchgeführt. Ist eine höhere Druckfestigkeit erforderlich, sollte der Konstrukteur Rücksprache mit der Druckgussfabrik halten.
Teilstärke
The strength requirements for aluminum parts will have a significant impact on the overall production cost and time. Therefore, you can clearly discuss the strength requirements of the parts with the die casting factory to select a feasible aluminum die casting design method.
The strength of aluminum castings depends on many factors. Here we provide some tips on how to ensure the strength of castings.
- Firstly, an appropriate type of aluminum alloy needs to be selected. The alloy used for production has a significant impact on the strength of the parts. However, mechanical strength is not the only crucial parameter. The chosen alloy must have sufficient machinability and meet other requirements as well.
- It is best to cast as many features on-site as possible. Any features that are processed later will cause processing stress on the aluminum components.
- Using the vacuum-assisted aluminum die casting process to reduce the porosity of the parts. This will increase the density of the parts, thereby enhancing the structural integrity and strength.
- Adding reinforcing ribs to the thin-walled part and the platform will enhance its stability.
- Sharp edges are the hotspots of stress concentration. Therefore, these areas are prone to failure. You should use rounded corners to increase the rigidity of the part.
Following these guidelines can help you enhance the strength of the die-cast parts. However, you also need to consider many other details. Please discuss with your die-casting supplier and seek suggestions on how to increase the strength of the parts.
Nebenfunktionen
Die Bearbeitung von feinsten Merkmalen erfordert präzisere Werkzeuge. Zeit, Kosten und Schwierigkeitsgrad der Bearbeitung feinster Merkmale sind jeweils höher. Merkmale mit Standardtoleranzen lassen sich zu relativ geringeren Kosten und mit ausreichender Genauigkeit herstellen, um die Anforderungen eines durchschnittlichen Verbrauchers zu erfüllen.
Wird Ihr Bauteil jedoch in einer sehr komplexen Anwendung eingesetzt, könnten präzise Toleranzen erforderlich sein. Eine Bearbeitung jenseits eines bestimmten Niveaus wird als Mikrobearbeitung bezeichnet; hierfür sind herkömmliche Bearbeitungswerkzeuge nicht geeignet.
Die Mikrobearbeitung umfasst das Zerspanen von Merkmalen mit Toleranzen von weit unter einem Millimeter. Im Vergleich zu jeder Standardbearbeitung sind die Kosten unerschwinglich hoch. Sofern es nicht unbedingt erforderlich ist, sollten Konstrukteure in ihren Entwürfen auf eine derart hohe Präzision verzichten.
Entwickelt die Form vorzeitig Defekte, entstehen erhebliche Wartungskosten. Daher gilt es, kleinste Mängel möglichst zu vermeiden, um die Kosten für die Form zu senken.
Druckgussgravur
Die meisten Aluminiumgussteile weisen eine Form von Beschriftung oder Dekoration auf. Diese Beschriftungen oder Dekorationen können Buchstaben, Logos, Markenzeichen, Datencodes oder Produktionsnummern sein und sind nützlich, um die Lieferkette nachzuverfolgen, die Marke zu fördern sowie zahlreiche weitere Zwecke zu erfüllen.
Die Gravur oder Dekoration im Druckguss kann an den Teilen auf drei Arten realisiert werden.
- Als erhabenes Element
- Als Vertiefung
- Die erhabenen Buchstaben auf der konkaven Fläche
Von diesen drei Methoden ist die wirtschaftlichste, die Buchstaben als erhabene Teile beizubehalten. Die erhabenen Teile am Aluminiumguss setzen die entsprechenden konkaven Formteile voraus.
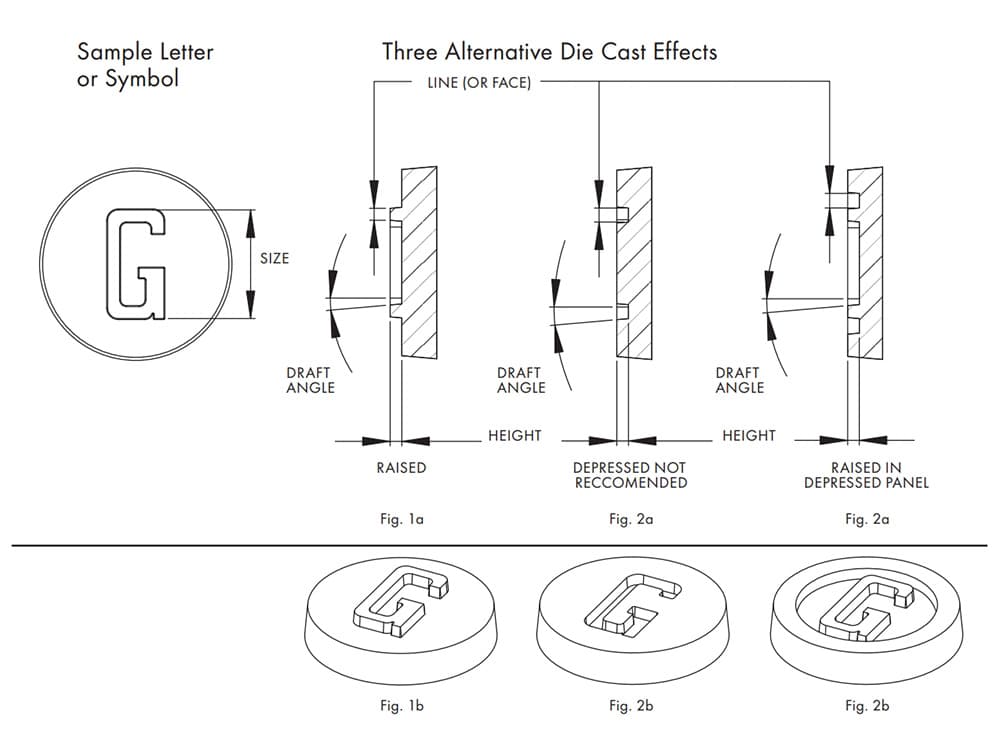
Diese Ausführung lässt sich leicht in die Form integrieren und verursacht während des Betriebs nur geringen Verschleiß. Es gibt weniger erhabene (vertiefte) Buchstaben, und sowohl die Konstruktionskosten der Form als auch die Wartungskosten über die gesamte Lebensdauer sind niedriger.
Im Gegensatz dazu erfordern gravierte Zeichen auf Aluminiumgussteilen erhabene Elemente, die in den Formstahl eingearbeitet werden müssen. Die Konstruktion ist etwas komplexer, und auch die Wartungskosten sind höher.
Wenn der Konstrukteur jedoch eine ebene Oberfläche beibehalten möchte, kann die Beschriftung als erhabener Bereich innerhalb einer vertieften Fläche gestaltet werden. Diese Methode ist praktischer, da man die Vertiefung problemlos anbringen kann, ohne sich um mögliche Schäden an der Form sorgen zu müssen.
Später kann eine Beschichtung verwendet werden, um die zusätzlichen vertieften Bereiche auszufüllen. Vermeiden Sie daher bitte, Vertiefungen direkt auf dem Teil anzubringen.
Andere Richtlinien
- Die Oberfläche (Linienstärke) jedes Buchstabens oder Symbols sollte mindestens 0,254 mm (0,010 Zoll) oder mehr betragen.
- Die Höhe der Linien oder Symbole sollte gleich oder kleiner als die Dicke der Linien sein.
- Wenn ein Text oder eine Dekoration komplexe Details oder feine Beschriftungen enthält, ist dies möglicherweise während des Gussprozesses nicht klar. Versuchen Sie daher bitte, sie so weit wie möglich zu vereinfachen.
- Der Entformungswinkel sollte nicht weniger als 10° betragen.
Das Befolgen dieser Richtlinien sollte in den meisten Situationen hilfreich sein. Wenn Sie weitere Anforderungen haben, können Sie sich jederzeit an Ihr Gusswerk wenden, um entsprechende Beratung zu erhalten.
QR-Code

Urheberrecht© NINGBO CHIP MACHINERY CO., LTD. All Rights
Reserviert
 Hersteller von kundenspezifischen Druckgussteilen aus Aluminiumlegierungen