


Die kurze Antwort: Passen Sie die Legierung an Last, Wand und Volumen an
Für ein Teil, das klein, geometrisch komplex, maßhaltig und in großen Stückzahlen hergestellt wird, bietet Zinkdruckguss in der Regel die niedrigsten Gesamtkosten und das toleranteste Prozessfenster. Für ein großes, gewichtsempfindliches Teil oder ein Bauteil, das hohen Temperaturen ausgesetzt ist, ist Aluminiumdruckguss in der Regel der sicherere Ausgangspunkt. Das ist die praktische Antwort, bevor irgendein Legierungsdatenblatt geöffnet wird.
Der Grund liegt nicht darin, dass ein Metall allgemein besser ist. Zink und Aluminium stehen auf unterschiedlichen Seiten desselben Herstellungskompromisses: Zink ist dicht, flüssig und bei moderaten Temperaturen formstabil; Aluminium ist leicht, stabil pro Masseneinheit und eignet sich besser für größere Räume und höhere Betriebstemperaturen. Die richtige Wahl hängt davon ab, welche dieser Unterschiede tatsächlich die Funktion, das Aussehen und die Kosten Ihres Teils beeinflussen.
- Wählen Sie zuerst Zink, wenn: Das Teil wiegt weniger als etwa 1 kg, hat dünne Wände, benötigt feine Details, erfordert enge Toleranzen im Gusszustand, muss plattiert oder lackiert werden und wird in großen Stückzahlen hergestellt.
- Wählen Sie zuerst Aluminium, wenn: Das Teil ist groß, Gewichtsreduzierung ist wichtig, die Betriebstemperatur liegt über etwa 100 °C bis 120 °C, das Teil trägt strukturelle Belastungen oder das Produktionsvolumen ist mäßig bis gering.
- Führen Sie ein Kostenmodell durch, bevor Sie Folgendes festlegen: Zinkmaterial kostet mehr pro Kilogramm, aber niedrigere Schmelztemperatur, schnellere Zyklen, längere Werkzeuglebensdauer und weniger Bearbeitung können das fertige Zinkteil billiger machen.
- Wählen Sie nicht allein nach Zugfestigkeit aus: Querschnittsdicke, Formschräge, Kernlöcher, Ebenheit, Korrosionsbelastung und Endbearbeitungsmethode entscheiden oft mehr über die Legierung als die minimale Endfestigkeit.
Eine sinnvolle Möglichkeit, diesen Artikel zu lesen, besteht darin, ihn als einen Auswahlweg zu betrachten, nicht als einen Metall-gegen-Metall-Wettbewerb. Beginnen Sie mit dem Fehlermodus und der Zeichnungstoleranz. Anschließend prüfen Sie Gewicht, Wandstärke, Temperatur, Korrosion und Jahresvolumen. Die Wahl der Legierung wird normalerweise klar, sobald diese fünf Eingaben festgelegt sind.
Was Zink- und Aluminium-Druckgusslegierungen eigentlich sind
Zinkdruckgusslegierungen
Die meisten kommerziellen Zinkdruckgussteile verwenden Zamak 3, Zamak 5 oder Legierungen der ZA-Serie wie ZA-8 und ZA-12. Zamak 3 ist die gängige Allzwecksorte, da es sich leicht gießen lässt, die Abmessungen gut beibehält und sich gut plattieren und lackieren lässt. Zamak 5 fügt Kupfer für höhere Festigkeit und Härte hinzu, mit einem geringfügigen Kompromiss bei Dimensionsstabilität und Korrosionsverhalten. ZA-8 und ZA-12 zielen auf eine höhere Festigkeit und eine bessere Lager- und Verschleißleistung ab, erfordern jedoch eine strengere Prozesskontrolle und sind bei dünnwandigen dekorativen Arbeiten weniger verbreitet.
Zinklegierungen schmelzen je nach Sorte bei etwa 380 °C bis 420 °C. Dieser niedrigere Schmelzpunkt ermöglicht den Warmkammer-Druckguss, bei dem das Einspritzsystem in die Schmelze eintaucht. Die Heißkammerbearbeitung sorgt für schnelle Zyklen, einen geringen Temperaturschock am Werkzeug und eine hervorragende Reproduktion feiner Merkmale. Die gleiche Eigenschaft, die Zink leicht zu gießen macht, macht es auch schwer: Die Dichte der Zinklegierung beträgt etwa 6,6 g/cm³, verglichen mit etwa 2,7 g/cm³ für Aluminium.
Aluminium-Druckgusslegierungen
Aluminium-Druckguss wird in Nordamerika von A380 und A383, in Asien von ADC12 und Güten wie 413 und 518 dominiert, wenn höhere Duktilität, Druckfestigkeit oder Korrosionsbeständigkeit erforderlich sind. A380 ist das Arbeitstier: gute Gießbarkeit, mäßige Festigkeit, nützliche Wärmeleitfähigkeit und breite Verfügbarkeit. A383 verbessert die Fließfähigkeit bei dünnen Wänden und komplexer Geometrie. ADC12 ist ein enger Verwandter von A383 und wird häufig in Exportprogrammen verwendet. Qualitäten mit höherem Magnesium- oder niedrigerem Eisengehalt können die Duktilität und das Finish verbessern, sie können jedoch die Lebensdauer der Form verkürzen oder eine strengere Schmelzekontrolle erfordern.
Aluminium schmilzt bei etwa 660 °C und wird daher normalerweise in einer Kaltkammermaschine gegossen. Das Metall wird in die Gießhülse geschöpft oder zugeführt und dann in die Form eingespritzt. Die Kaltkammerverarbeitung eignet sich gut für größere Teile und höhere Schussgewichte, allerdings sind die Zykluszeiten länger und die Form unterliegt einer stärkeren thermischen Ermüdung als bei der Zink-Warmkammerverarbeitung. Für eine tiefergehende Überprüfung der Klassenstufen finden Sie diesen Leitfaden zu die beste Aluminiumlegierung für den Druckguss ist eine nützliche Ergänzung zu den folgenden Auswahlschritten.
Direkter Vergleich: Zink- und Aluminiumdruckguss
| Auswahlfaktor | Zinkdruckguss | Aluminium-Druckguss |
|---|---|---|
| Dichte | Etwa 6,6 g/cm³; etwa 2,4-mal schwerer als Aluminium bei gleichem Volumen | Etwa 2,7 g/cm³; bevorzugt, wenn Massenreduzierung das Design bestimmt |
| Typischer Prozess | Warmkammer-Druckguss für die meisten Zamak-Qualitäten | Kaltkammer-Druckguss |
| Wandstärke | Häufig 0,5 mm bis 1,0 mm, mit sorgfältiger Werkzeugkonstruktion für dünnere lokale Merkmale | Häufig 1,0 mm bis 1,5 mm, mit dickeren Abschnitten, bei denen die Fließlänge lang ist |
| Toleranz im Gusszustand | Hervorragend geeignet für kleine, detaillierte Teile; geringe Schrumpfung und stabile Abmessungen | Gut, aber größere Teile und längere Fließwege erfordern eine genauere Toleranzprüfung |
| Stärke und Steifheit | Hohe Druckfestigkeit und gute Verschleißfestigkeit; schwer für seine Stärke | Besseres Verhältnis von Festigkeit zu Gewicht; Geeignet für Struktur- und Großteile |
| Hochtemperaturbetrieb | Im Allgemeinen begrenzt; Kriechen und Festigkeitsverlust werden oberhalb von etwa 100 °C bis 120 °C wichtig | Bessere Retention bei erhöhter Temperatur; Legierung und Arbeitszyklus sind immer noch wichtig |
| Korrosion und Finish | Erfordert in vielen Umgebungen eine Plattierung, Lackierung oder Konversionsbeschichtung; Nimmt das Plattieren sehr gut auf | Bildet eine natürliche Oxidschicht; Eloxieren, Lackieren und Konversionsbeschichten sind üblich |
| Standzeit und Zyklus | Niedrigere Schmelzetemperatur, schnellere Zyklen, im Allgemeinen längere Werkzeuglebensdauer | Höhere thermische Belastung, langsamere Zyklen, die Wartung der Matrizen ist anspruchsvoller |
| Beste Passform | Kleine, komplexe, großvolumige, maßhaltige, dekorative oder plattierte Teile | Große, leichte, strukturelle, temperaturexponierte oder mittelvolumige Teile |
Gewicht und Stärke: Wo die Zahlen das Design verändern
Das Gewicht ist der sichtbarste Unterschied, aber nicht der einzige. Ein Zinkteil und ein Aluminiumteil können dieselbe Hülle haben und sich dennoch unterschiedlich verhalten, da Zink viel dichter ist. Wenn die Zeichnung volumengesteuert ist, wird Zink schwerer sein. Wenn die Zeichnung massenorientiert ist, gewinnt normalerweise Aluminium, bevor die Festigkeitsberechnung abgeschlossen ist.
Relative Masse für das gleiche Teilvolumen, indexiert auf Zink bei 100. Die tatsächliche Masse hängt von der Legierung und dem Wanddesign ab.
Kraftvergleiche erfordern mehr Sorgfalt. Zinklegierungen wie Zamak 5 und ZA-8 bieten eine hohe Druckfestigkeit, gute Verschleißfestigkeit und nützliche Lagereigenschaften. Sie werden häufig für Zahnräder, Gehäuse, Halterungen und kleine Strukturteile ausgewählt, die Kontaktverschleiß aufweisen oder ein Gewinde halten müssen. Aluminiumlegierungen wie A380 und ADC12 bieten ein besseres Verhältnis von Festigkeit zu Gewicht, was bei Fahrzeughalterungen, Motorgehäusen, Instrumentengehäusen und Geräterahmen von Bedeutung ist, bei denen Massenreduzierung ein Konstruktionsziel ist.
Die praktische Frage lautet nicht: „Welches Metall ist stärker?“ Die Frage lautet: „Welches Metall bietet bei der zulässigen Masse und Wandstärke die erforderliche Steifigkeit und den erforderlichen Sicherheitsfaktor?“ Eine dünne Zinkwand kann sehr steif sein, da Zink einen hohen Modul hat, aber dieselbe Wand kann für ein handgehaltenes oder an einem Fahrzeug montiertes Teil zu schwer sein. Eine dünne Aluminiumwand kann zwar leicht sein, aber sie verformt sich möglicherweise stärker oder erfordert Rippen, die das Werkzeug verkomplizieren. Aus diesem Grund sollte die Legierungsauswahl neben der Strukturberechnung erfolgen und nicht danach.
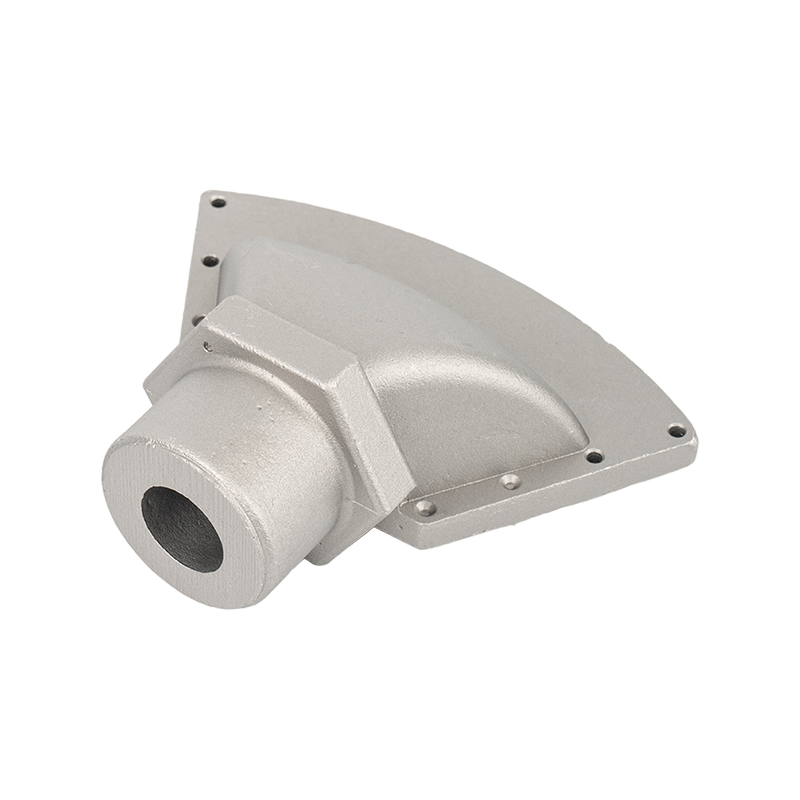 Hochfeste Industriekomponenten aus Aluminiumlegierungsdruckguss Maßgeschneiderte druckgegossene und CNC-gefräste Aluminiumkomponenten für tragende Strukturen, die ein ausgewogenes Verhältnis von Festigkeit zu Gewicht und optionale Oberflächenbehandlungen für den dauerhaften industriellen Einsatz bieten. Produkt anzeigen →
Wandstärke, Fließfähigkeit und Gießbarkeit
Zink ist das tolerantere Metall für dünne Wände und feine Details. Sein niedriger Schmelzpunkt und seine hohe Fließfähigkeit ermöglichen es dem Metall, lange, schmale Abschnitte zu füllen, bevor es gefriert. In der Produktion werden Zinkteile häufig mit Wandstärken von etwa 0,5 mm bis 1,0 mm hergestellt, und lokale Merkmale können mit einem gut gebauten Werkzeug und einem stabilen Prozess dünner werden. Aus diesem Grund wird Zink häufig in kleinen Präzisionsbauteilen, dekorativen Beschlägen, Elektrogehäusen und Teilen mit feiner Beschriftung oder hohen kosmetischen Anforderungen verwendet.
Aluminium ist nicht schwer zu gießen, stellt aber höhere Anforderungen an das Werkzeug und den Prozess. Ein praktischer Anfangsbereich liegt bei 1,0 mm bis 1,5 mm für allgemeine Wände, mit dickeren Abschnitten an Anschnitten und über große Fließlängen. Es können dünne Aluminiumwände hergestellt werden, aber das Fenster wird kleiner: Metalltemperatur, Werkzeugtemperatur, Einspritzgeschwindigkeit und Entlüftung müssen alle kontrolliert werden. Wenn das Teil tiefe Rippen, isolierte Vorsprünge oder lange Fließwege aufweist, muss der Werkzeugkonstrukteur möglicherweise Überläufe, Angusskanäle oder lokale Verdickungen hinzufügen.
Dieser Unterschied wirkt sich auf die Zeichnungsprüfung aus. Ein Zinkteil kann oft mit minimaler Bearbeitung eine kompakte, integrierte Form beibehalten. Bei einem Aluminiumteil sind möglicherweise eine etwas dickere Wand, großzügigere Hohlkehlen oder eine Änderung der Anschnittposition erforderlich, um Kaltnähte und Porosität zu vermeiden. Keines der Ergebnisse stellt einen Fehler in der Legierung dar; es ist ein Unterschied in der Prozessphysik. Je früher die Legierung fixiert wird, desto einfacher lässt sich das Werkzeug auf das richtige Fließverhalten hin konstruieren.
Toleranz, Ebenheit und Bearbeitung
Zinkdruckguss wird oft gewählt, wenn das Gussteil ohne aufwändige Bearbeitung enge Abmessungen haben muss. Die niedrigere Gießtemperatur verringert die thermische Kontraktion und der Heißkammerprozess wiederholt sich von Schuss zu Schuss gut. Bei kleinen Teilen mit Kernlöchern, feinen Teilungen und kosmetischen Oberflächen kann Zink Nachbearbeitungen und Prüfzeiten verkürzen. Das bedeutet nicht, dass Zink automatisch genauer ist; Dies bedeutet, dass der Prozess einfacher in einem engen Rahmen gehalten werden kann, wenn die Teilegeometrie klein und detailliert ist.
Aluminiumdruckguss kann ebenfalls enge Toleranzen einhalten, aber die Teilegröße und die Wandstärke haben einen größeren Einfluss. Große Aluminiumgussteile erfordern möglicherweise einen Richtvorgang, eine Bearbeitungszugabe an kritischen Flächen oder einen vorrichtungsbasierten Prüfplan. Ebenheit ist ein häufiges Beispiel. Eine dünne Aluminiumabdeckung kann sich nach dem Auswerfen oder beim Beschneiden verformen, während eine Zinkabdeckung derselben Form möglicherweise flacher bleibt, da das Material steifer ist und der Prozess kühler abläuft.
Dimensionsstabilität
Bei kleinen, komplexen Teilen mit engen Gusstoleranzen hat Zink normalerweise die Nase vorn. Aluminium muss mit zunehmender Teilegröße und Wandlänge genauer überprüft werden.
Bearbeitungszugabe
Zink lässt sich oft sauber bearbeiten und kann Gewinde gut halten. Aluminium ist ebenfalls bearbeitbar, allerdings können sich auf den Werkzeugen klebrige Legierungen bilden, wenn Vorschübe und Geschwindigkeiten nicht kontrolliert werden.
Gefahr der Ebenheit
Dünne Aluminiumabdeckungen und lange Halterungen erfordern eine Vorrichtungsplanung. Zinkteile sind weniger anfällig für thermische Verformung, reagieren aber dennoch empfindlich auf Herausschleudern und Beschneiden.
Inspektionskosten
Ein stabiler Prozess kann die Bemusterung und Nacharbeit reduzieren. Die Wahl der Legierung sollte anhand des Kontrollplans und nicht nur anhand des 3D-Modells überprüft werden.
Bei der Beschaffung kommt es darauf an, „im Gusszustand“ und „fertig“ zu unterscheiden. Wenn die Zeichnung eine enge Toleranz auf einer Oberfläche zeigt, die ohnehin bearbeitet werden soll, sollte die Legierungsentscheidung nicht von dieser Toleranz bestimmt werden. Wenn die Toleranz auf einer Oberfläche im Gusszustand liegt, die niemals geschnitten wird, kann Zink einen Arbeitsgang ersparen. Diese einzige Unterscheidung kann die Kostenrangfolge der beiden Legierungen verändern.
Korrosion, Beschichtung und Oberflächenbeschaffenheit
Zink ist von Natur aus nicht so korrosionsbeständig wie Aluminium. In den meisten Außenbereichen oder in feuchten Umgebungen ist eine schützende Oberfläche erforderlich: Galvanisieren, Pulverbeschichten, Lackieren oder eine Konversionsbeschichtung. Die gute Nachricht ist, dass Zinkdruckgussteile eine Beschichtung sehr gut vertragen. Die Oberfläche kann nach einem hohen kosmetischen Standard vorbereitet werden und das Galvanisierungsbad ist bei kontrolliertem Prozess mit dem Zinksubstrat kompatibel. Aus diesem Grund wird Zink häufig in dekorativen Beschlägen, Fahrzeuginnenverkleidungen und kleinen Gehäusen verwendet, die eine helle oder lackierte Oberfläche benötigen.
Aluminium bildet eine dünne natürliche Oxidschicht, die die atmosphärische Korrosionsbeständigkeit verbessert. Für rauere Umgebungen ist weiterhin eine Eloxierung, eine Konversionsbeschichtung oder ein geeignetes Farbsystem erforderlich. Aluminiumgussteile können an der Oberfläche Porosität aufweisen, wenn das Werkzeug und der Prozess nicht kontrolliert werden, und diese Porosität kann sich durch ein kosmetisches Finish bemerkbar machen. Die Legierung, die Angussposition und die Düsentemperatur beeinflussen alle das endgültige Erscheinungsbild.
Wenn das Teil Salzsprühnebel, Reinigungschemikalien oder wiederholter Kondensation ausgesetzt wird, sollten die Oberflächenspezifikationen geschrieben werden, bevor die Legierung gefroren wird. Ein Zinkteil mit einem schlechten Beschichtungsprozess kann schneller ausfallen als ein ordnungsgemäß bearbeitetes Aluminiumteil. Auch ein Aluminiumteil mit einer offenen Porenoberfläche kann bei einer kosmetischen Prüfung durchfallen. Legierungsauswahl und Oberflächenauswahl sind miteinander verknüpft. Wenn man sie als separate Entscheidungen behandelt, führt dies oft zu Nacharbeit.
Für Industriekomponenten, die ein Gleichgewicht zwischen Korrosionsbeständigkeit und Gießbarkeit erfordern, sind korrosionsbeständige Gussteile aus Aluminium-Zink-Legierungen ein nützlicher Bezugspunkt. Sie zeigen, wie die Legierungsfamilie auf den harten Einsatz abgestimmt werden kann, ohne auf die wirtschaftlichen Vorteile des Druckgusses verzichten zu müssen. Dieser Überblick über die Vorteile des Zinkdruckgusses für Industriebauteile ist hilfreich, wenn Beschichtung und Verschleißfestigkeit Teil des Geschäftsmodells sind.
 Korrosionsbeständige kundenspezifische Gussteile aus Aluminium-Zink-Legierung Kundenspezifische Aluminium-Zink-Druckgusskomponenten mit CNC-gefrästen Schnittstellen, die leichte Formgebung mit Korrosionsbeständigkeit für Industrieanlagen in feuchtem oder leicht korrosivem Betrieb kombinieren. Produkt anzeigen →
Wärmeleistung und Hochtemperaturbetrieb
Die Temperatur ist ein häufiger Grund für den Umstieg von Zink auf Aluminium. Zinklegierungen verlieren mit steigender Betriebstemperatur an Festigkeit und Kriechfestigkeit. Im Dauerbetrieb sind viele Zinkteile bei Raumtemperatur und leicht warmen Bedingungen angenehm zu tragen, oberhalb von etwa 100 °C bis 120 °C sollte die Konstruktion jedoch sorgfältig überprüft werden. Eine Zinkhalterung, die eine Last bei 20 °C hält, kann sich bei 120 °C mit der Zeit entspannen oder durchbiegen. Das ist kein kosmetisches Problem; es kann Vorspannung, Siegelkraft oder Ausrichtung verändern.
Aluminiumdruckguss weist bei hohen Temperaturen eine bessere Leistung auf, ist jedoch nicht unbegrenzt einsetzbar. A380 und ADC12 behalten ihre nützliche Festigkeit bei Temperaturen, die Zink betreffen würden, und werden häufig in Motor-, Motor- und Leistungselektronikgehäusen eingesetzt. Legierung, Arbeitszyklus und Klemmlast müssen noch validiert werden. Eine Hochtemperatur-Aluminiumlegierung kann dann spezifiziert werden, wenn das Teil anhaltender Hitze, Temperaturschwankungen oder einer Kombination aus Hitze und Vibration ausgesetzt ist.
Auch die Wärmeleitfähigkeit ist wichtig. Aluminium wird häufig für Kühlkörper, Motorgehäuse und Elektronikgehäuse ausgewählt, da es Wärme verteilt. Zink hat ebenfalls eine gute Wärmeleitfähigkeit, aber seine Dichte und Temperaturgrenzen machen Aluminium normalerweise zur besseren Wahl, wenn die Wärmeregulierung die Hauptfunktion ist. Wenn es sich bei dem Teil um eine Abdeckung ohne Wärmepfad handelt, ist das thermische Argument möglicherweise irrelevant. Wenn es sich bei dem Teil um ein Gehäuse handelt, das Wärme von einer Leiterplatte ableitet, sollte die Wahl der Legierung anhand eines thermischen Modells und nicht anhand eines Broschürenwerts überprüft werden.
Werkzeuglebensdauer, Zykluszeit und Teilekosten
Zink ist pro fertigem Teil oft günstiger, obwohl Zinklegierungen mehr pro Kilogramm kosten. Der Grund liegt in der Prozessökonomie. Der Heißkammer-Zinkguss läuft bei einer niedrigeren Schmelzetemperatur ab, wodurch der Temperaturschock der Gussform verringert wird. Die Zykluszeiten sind kürzer und die Form hält oft länger. Bei einem kleinen Teil in großen Stückzahlen können diese Unterschiede den Materialpreis überwiegen. Möglicherweise muss das Teil auch weniger bearbeitet werden, da die Details im Gusszustand näher an der endgültigen Form liegen.
Aluminium hat ein anderes Kostenprofil. Der Rohstoff ist pro Kilogramm meist günstiger und die geringere Dichte bedeutet weniger Masse pro Teil. Der Kaltkammerprozess ist jedoch langsamer, die Matrize ist einer höheren thermischen Belastung ausgesetzt und die Bearbeitungszugaben können größer sein. Für große Teile mittlerer Stückzahl kann Aluminium immer noch die kostengünstigere Variante sein, da die Zinkversion zu schwer wäre und ein sehr großes Schussgewicht erfordern würde. Die Kosten sind daher eine Funktion der Teilegröße und des Teilevolumens und keine feste Regel.
Materialpreis
Zinklegierung usually costs more per kilogram. Aluminum alloy usually costs less per kilogram, but the finished part mass is lower, so the comparison must be per part.
Zykluszeit
Zink-Heißkammerzyklen sind normalerweise schneller. Aluminium-Kaltkammerzyklen sind länger und reagieren empfindlicher auf die Teilegröße und Wandstärke.
Standzeit
Eine niedrigere Temperatur der Zinkschmelze verringert im Allgemeinen die thermische Ermüdung. Aluminiummatrizen müssen möglicherweise häufiger gewartet werden, insbesondere bei dicken Abschnitten und hohen Schussgewichten.
Sekundäroperationen
Zink kann die Bearbeitung und Entgratung kleiner, detaillierter Teile reduzieren. Aluminium erfordert bei großen, dünnen Teilen möglicherweise mehr Richt-, Bearbeitungs- oder Vorrichtungsarbeiten.
Ein verlässlicher Kostenvergleich sollte die Düse, den Maschinenstundensatz, das Schussgewicht, die Ausbeute, die Endbearbeitungskosten, die Ausschussrate und den Inspektionsplan umfassen. Ein Angebot, das nur den Metallpreis pro Kilogramm vergleicht, ist kein Vergleich der Teilekosten. Es handelt sich um einen Vergleich des Rohmaterials, bei dem es sich oft um die kleinere Zahl handelt.
Ein praktischer Entscheidungsrahmen für Sie
Verwenden Sie die folgende Reihenfolge, wenn die Zeichnung noch geöffnet ist. Es verhindert den häufigen Fehler, zuerst eine Legierung auszuwählen und dann das Design an den Prozess anzupassen.
- Definieren Sie die Primärfunktion. Trägt das Teil Lasten, dichtet es eine Flüssigkeit ab, leitet es Wärme ab, schützt es die Elektronik oder stellt es eine kosmetische Oberfläche bereit? Die Antwort legt den kritischen Fehlermodus fest.
- Überprüfen Sie Masse und Hüllkurve. Wenn das Teil groß oder gewichtsempfindlich ist, beginnen Sie mit Aluminium. Wenn es klein und detailorientiert ist, beginnen Sie mit Zink.
- Überprüfen Sie die Wandstärke und die Fließlänge. Dünne, lange und komplizierte Abschnitte begünstigen Zink. Dicke, große Strukturprofile bevorzugen Aluminium.
- Stellen Sie die Servicetemperatur ein. Über etwa 100 °C bis 120 °C muss Zink einer detaillierten Kriechprüfung unterzogen werden. Aluminium ist normalerweise der sicherere Ausgangspunkt.
- Definieren Sie die Oberfläche und die Korrosionseinwirkung. Wenn eine Beschichtung erforderlich ist, ist Zink attraktiv. Wenn eine Eloxierung oder eine natürliche Oxidoberfläche erforderlich ist, ist Aluminium attraktiv.
- Schätzen Sie das Jahresvolumen und die Werkzeuglebensdauer. Hohe Volumina mit kleinen Teilen begünstigen oft Zink. Mäßiges Volumen mit großen Teilen spricht oft für Aluminium.
- Erstellen Sie das Kostenmodell. Dazu gehören Bearbeitung, Ausschuss, Endbearbeitung, Inspektion und Logistik. Vergleichen Sie dann das fertige Teil, nicht den Barren.
| Projektzustand | Mageres Zink | Schlankes Aluminium |
|---|---|---|
| Teilemasse unter 1 kg | Starke Passform | Möglich, aber prüfen Sie die Kosten |
| Teilemasse über 3 kg | Normalerweise schlechte Passform | Starke Passform |
| Wand unter 1,0 mm | Starke Passform | Muss sorgfältig überprüft werden |
| Dauerbetrieb über 120°C | Kriechkritik nötig | Starke Passform |
| Dekorative Beschichtung | Starke Passform | Mit der richtigen Vorbereitung möglich |
| Große Strukturhalterung | Normalerweise schlechte Passform | Starke Passform |
| Großvolumiges kleines Gehäuse | Starke Passform | Möglich, aber die Zykluskosten steigen |
Anwendungsszenarien: Wo jede Legierung ihren Platz verdient
Automobil- und Fahrzeugelektronik
Aluminium wird im Automobildruckguss häufig verwendet, da Massenreduzierung und thermische Leistung von Bedeutung sind. Motorgehäuse, Gehäuse für kabelloses Laden, Halterungen und Strukturabdeckungen verwenden häufig A380, ADC12 oder eine leistungsstärkere Qualität. Zink kommt immer noch in kleinen Innenmechanismen, Zahnrädern und plattierten Zierteilen vor, bei denen Verschleißfestigkeit und feine Details wichtiger sind als das Gewicht. Die Entscheidung sollte unter Berücksichtigung der Fahrzeugumgebung getroffen werden: Vibrationen, Steinschläge, Salznebel und die Temperatur unter der Motorhaube können die Entscheidung jeweils in eine andere Richtung lenken.
Gehäuse für Instrumente und Steuerungen
Instrumentengehäuse benötigen oft eine stabile Form, eine saubere Verarbeitung und eine gute Abschirmung bzw. Abdichtung. Zink kann eine gute Wahl für kleine, komplexe Gehäuse mit feinen Rippen und engen Deckelsitzen sein. Aluminium eignet sich oft besser für größere Außengehäuse, wärmeerzeugende Elektronik und Teile, die eloxiert werden müssen oder eine leichte Montageschnittstelle benötigen. Der Gehäusestil sollte der Legierung folgen: Ein Zinkgehäuse kann dünne Wände und kleine Vorsprünge integrieren; Bei einem Aluminiumgehäuse können dickere Wände und eine andere Dichtungsfläche erforderlich sein.
Motor- und Pumpengehäuse
Motorgehäuse bevorzugen in der Regel Aluminium, da sowohl die Wärmeableitung als auch das Gewicht wichtig sind. Ein wasserdichtes Motorgehäuse erfordert möglicherweise eine druckdichte Gusswand, eine bearbeitete Dichtfläche und eine korrosionsbeständige Oberfläche. Zink kann in kleineren Motorkomponenten, Getriebeabdeckungen und Endkappen verwendet werden, allerdings sollten die thermische Belastung und der Dauerbetriebszyklus überprüft werden. Handelt es sich bei dem Gehäuse um einen Wärmepfad, ist Aluminium meist die natürlichere Wahl.
Druckminder- und Entlastungsventilkörper
Ventilkörper benötigen Druckdichtheit, stabile Gewinde, Korrosionsbeständigkeit und einen sauberen Innendurchgang. Aluminiumdruckgussteile werden häufig in Druckminderventilgehäusen, Entlastungsventilgehäusen und integrierten Ventilkörpern verwendet, da sie ein gutes Gleichgewicht zwischen Festigkeit, Bearbeitbarkeit und Gewicht bieten. Zink kann in kleineren Ventilkomponenten und Verschleißteilen verwendet werden, allerdings sollten Flüssigkeit, Druck und Temperatur überprüft werden. Ein Druckminderventilgehäuse aus Aluminiumdruckguss ist ein nützliches Beispiel dafür, wie sich die Wahl der Legierung an den Druck- und Betriebsanforderungen orientiert und nicht umgekehrt.
 Druckminderventilgehäuse aus Aluminiumdruckguss Kundenspezifische Ventilgehäuse aus Druckguss mit CNC-gefrästen Dichtflächen und Gewindelöchern, konzipiert für stabile Druckregelung und zuverlässige Montage in Industrieanlagen. Produkt anzeigen →
Teile für Industrieanlagen
Geräteabdeckungen, Halterungen, Anschlüsse, Montageplatten und nicht standardmäßige Strukturteile stehen oft im Mittelpunkt der Entscheidung. Zink ist attraktiv für kleine, detaillierte Teile, die Verschleißfestigkeit und minimale Bearbeitung erfordern. Aluminium ist attraktiv für größere Abdeckungen, Rahmen und Teile, die bewegt oder in der Höhe montiert werden müssen. In beiden Fällen sollte die Zeichnung das Bezugsschema, die kritischen Schnittstellen und die Oberflächenklasse zeigen. Ohne diese Informationen wird die Legierungsdebatte zu einer Vermutung.
Beschaffungsrisiken und Zeichnungsdetails, die über die Legierung entscheiden
Viele Legierungsstreitigkeiten sind in Wirklichkeit Zeichnungsstreitigkeiten. Der Käufer geht von einem Prozess aus, der Lieferant bietet ein anderes an und die Nichtübereinstimmung tritt erst auf, nachdem das Werkzeug geschnitten wurde. Die folgenden Details sollten vor der Freigabe einer Bestellung festgelegt werden.
- Kritische vs. unkritische Oberflächen. Markieren Sie, welche Oberflächen im Gusszustand bleiben und welche bearbeitet werden. Dieser einzelne Schritt verändert oft die Kostenrangfolge von Zink und Aluminium.
- Entwurf und Filets. Zink lässt sich oft mit weniger Zugkraft aus einem Werkzeug lösen, Aluminium benötigt jedoch bei tiefen Wänden immer noch ausreichend Zugkraft. Erzwingen Sie in keinem der Prozesse ein Feature mit Nullschräge.
- Porositätsakzeptanz. Definieren Sie, ob Porosität auf einer Dichtfläche, einer kosmetischen Oberfläche oder einem Strukturabschnitt zulässig ist. Die Wahl der Legierung kann das Risiko verändern, die Akzeptanzregel muss jedoch explizit sein.
- Ebenheit und Geradheit. Große Aluminiumteile benötigen möglicherweise einen Richtschritt. Auch Zinkteile können sich bei ungleichmäßigem Auswurf verziehen. Tragen Sie die Messmethode in die Zeichnung ein.
- Endspezifikation. Galvanisieren, Pulverbeschichten, Eloxieren und Konversionsbeschichten stellen jeweils unterschiedliche Anforderungen an das Substrat. Eine Abschlusserklärung ohne Prozessstandard ist keine Spezifikation.
- Volumen und Standzeit. Ein Werkzeug, das für 20.000 Schüsse gebaut ist, ist nicht dasselbe wie ein Werkzeug, das für 500.000 Schüsse gebaut ist. Die Legierung und das Matrizenmaterial sollten auf den Produktionsplan abgestimmt sein.
- Validierungsplan. Temperaturwechsel, Salzsprühnebel, Dichtheitsprüfung und Maßhaltigkeit sollten vor dem ersten Artikel vereinbart werden. Die Legierungsentscheidung ist nur so gut wie die Beweise dahinter.
Ein Lieferant, der sowohl Erfahrung im Zink- als auch im Aluminiumdruckguss hat, kann diese Risiken oft bereits in der Angebotsphase erkennen. Das ist wertvoller als ein niedrigerer Stückpreis, der einen Werkzeugwechsel, eine Nachbearbeitung oder eine Bearbeitungszugabe verbirgt. Die beste Legierung ist diejenige, die die Zeichnungsprüfung, den Werkzeugversuch und den Produktionsanlauf ohne Neukonstruktion übersteht.
FAQ: Zink vs. Aluminiumdruckguss
Ist Zinkdruckguss stärker als Aluminiumdruckguss?
Es kommt auf den Vergleich an. Zinklegierungen wie Zamak 5 und ZA-8 haben eine hohe Druckfestigkeit und eine gute Verschleißfestigkeit und können in kleinen, steifen Teilen sehr fest sein. Aluminiumlegierungen haben ein besseres Verhältnis von Festigkeit zu Gewicht und sind in der Regel die bessere Wahl für große Strukturteile. Ein direkter Festigkeitsvergleich ohne Teilegeometrie, Lastpfad und Massengrenze ist nicht sinnvoll.
Warum ist Zinkdruckguss bei Kleinteilen oft günstiger?
Zink läuft in Heißkammermaschinen bei niedrigerer Schmelzetemperatur, sodass die Zyklen schneller sind und die Lebensdauer der Matrizen oft länger ist. Die Details im Gusszustand können fein genug sein, um die Bearbeitung zu reduzieren. Zinklegierungen kosten mehr pro Kilogramm, aber das fertige Teil kann dennoch weniger kosten, da das Verfahren für kleine, komplexe Arbeiten mit großen Stückzahlen effizienter ist.
Können Zinkdruckgussteile im Außenbereich verwendet werden?
Ja, aber normalerweise benötigen sie eine schützende Oberfläche. Galvanisieren, Pulverbeschichten, Lackieren oder eine Konversionsbeschichtung können für die erforderliche Korrosionsbeständigkeit sorgen. Vor der Auswahl des Finishs sollten die Einwirkungsbedingungen, Reinigungschemikalien und die erwartete Lebensdauer angegeben werden. Ein unbeschichtetes Zinkteil ist nicht die richtige Wahl für eine nasse oder salzhaltige Anwendung.
Wann sollte ich Aluminium gegenüber Zink wählen?
Wählen Sie Aluminium, wenn das Teil groß, gewichtsempfindlich oder strukturell ist oder anhaltender Hitze über etwa 100 °C bis 120 °C ausgesetzt ist. Aluminium ist auch die natürlichere Wahl, wenn das Teil eloxiert werden muss, Wärme abgeführt werden muss oder ein besseres Verhältnis von Festigkeit zu Gewicht benötigt wird. Wenn das Teil klein, kompliziert und großvolumig ist, sollte zuerst Zink bewertet werden.
Entscheidet die Wandstärke über die Legierung?
Es ist einer der stärksten Indikatoren. Zink kann dünnere Wände und feinere Details leichter füllen. Mit Aluminium können dünne Wände gegossen werden, aber das Prozessfenster ist enger und das Werkzeugdesign muss die Fließlänge unterstützen. Wenn die Zeichnung über eine lange Distanz 0,6 mm dicke Wände aufweist, ist Zink normalerweise der Ausgangspunkt mit dem geringeren Risiko.
Kann das gleiche Teil in beiden Legierungen gegossen werden?
Manchmal, aber nicht ohne Veränderungen. Möglicherweise müssen Wandstärke, Formschräge, Angussposition, Schwindungszugabe, Bearbeitungsmaterial und Finish geändert werden. Ein direkter Legierungswechsel am gleichen Werkzeug ist selten eine saubere Lösung. Der bessere Ansatz besteht darin, das Teil für den gewählten Prozess zu entwerfen und dann die fertigen Kosten und Leistung zu vergleichen.


