


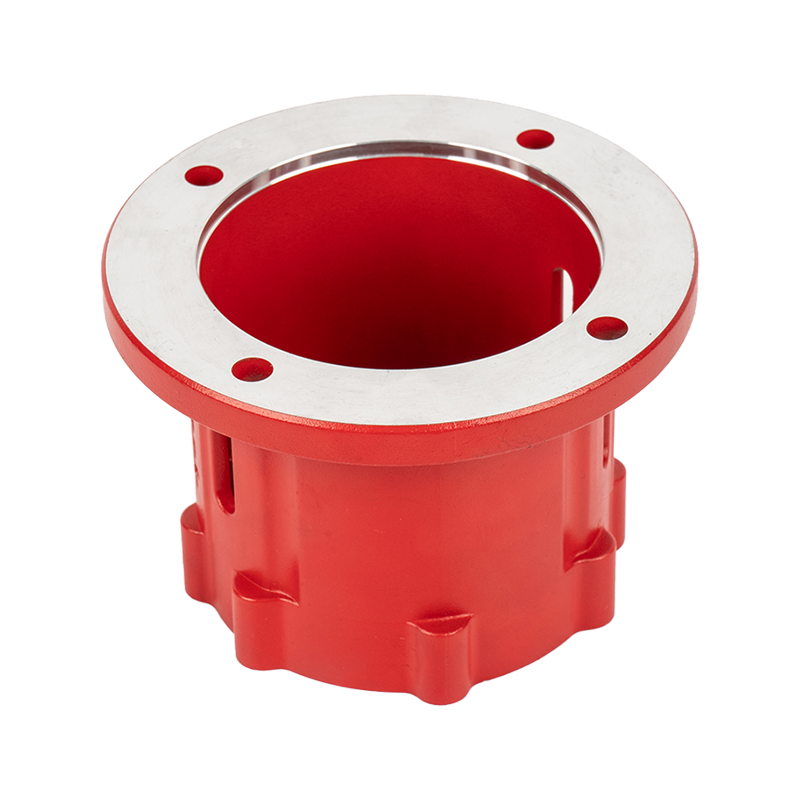
 Kundenspezifisches Aluminium-Motorgehäuse mit Präzisionsbearbeitung Dieses speziell gefertigte Aluminiumgehäuse bietet strukturelle Unterstützung und Wärmeableitung für Motoren. Erwägen Sie es als robusten, anwendungsspezifischen Motorschutz. Produkt anzeigen →
Muss ein Motorgehäuse aus Aluminium bearbeitet oder abgedichtet werden?
Kurze Antwort: Ja, ein Motorgehäuse aus Aluminium muss fast immer bearbeitet werden, bevor es zu einem funktionierenden Motor zusammengebaut werden kann. Die Versiegelung ist eine gesonderte Entscheidung. Dies ist nur dann erforderlich, wenn das bearbeitete Gehäuse Druck halten, Flüssigkeit fernhalten oder eine Leckratenspezifikation erfüllen muss, auf die sich Kunde und Lieferant einigen.
Ein Aluminium-Druckgussteil kommt mit der allgemeinen Hülle des Gehäuses aus der Form, jedoch nicht mit der Maßhaltigkeit, die ein Lagersitz, eine Statortasche oder eine Montagefläche benötigen. Die CNC-Bearbeitung verwandelt den Gussrohling in ein Teil, das ein Lager halten, einen Stator positionieren und gegen eine Endabdeckung abdichten kann. Im Gegensatz dazu befasst sich die Porositätsversiegelung mit einem verborgenen inneren Defekt und nicht mit einer Dimension. Es wird angewendet, wenn Poren in der Gusswand einen kontinuierlichen Weg für den Durchgang von Luft, Öl, Kühlmittel oder Feuchtigkeit bilden.
Diese Unterscheidung ist bei kommerziellen Angeboten und bei der Produktionskontrolle von Bedeutung. Durch die Bearbeitung wird bestimmt, ob das Gehäuse zu seinen Gegenstücken passt. Bei der Dichtheitsprüfung wird festgestellt, ob es druckdicht ist. Wenn das Gehäuse diesen Test nicht besteht, ist eine Vakuumimprägnierung die übliche Lösung. Wenn Sie wissen, welcher Schritt für Ihr Motordesign gilt, sparen Sie Kosten, verkürzen die Validierungszeit und verhindern Feldausfälle, deren Nachrüstung teuer ist.
Für ein funktionsfähiges Motorgehäuse ist eine Bearbeitung nicht optional
Motorgehäuse werden endkonturnah durch Druckguss hergestellt, die endkonturnahe Form ist jedoch keine funktionale Form. Eine um 0,05 mm überdimensionierte Lagerbohrung, eine unrunde Statortasche oder eine nicht flache Flanschfläche können Geräusche, Vibrationen, Überhitzung oder vorzeitigen Lagerverschleiß verursachen. Durch den Bearbeitungsschritt entsteht die funktionale Geometrie, die der Motor benötigt.
Die meisten Aluminium-Motorgehäuse durchlaufen die folgenden Bearbeitungsvorgänge: Plandrehen des Montageflansches, Bohren der Lagerregister, Bearbeiten der Statorbohrung, Bohren und Gewindeschneiden von Montagelöchern, Schneiden von O-Ring-Nuten und Fräsen von Kabeleinführungsflächen. Die Spannvorrichtung basiert auf den Bezugsmerkmalen im Gusszustand, sodass alle kritischen Abmessungen nach Möglichkeit in einer Aufspannung hergestellt werden. In der folgenden Tabelle sind typische Bearbeitungsmerkmale und die von Motorenbauern erwarteten Toleranzen zusammengefasst.
| Bearbeitetes Merkmal | Typische Toleranz | Grund für die Anforderung |
|---|---|---|
| Lagerbohrung | H7 oder besser | Präziser Lagersitz; verhindert Exzentrizität und Vibration des Rotors |
| Statortasche oder Bohrung | 0,05–0,10 mm insgesamt | Steuert den Luftspalt zwischen Rotor und Stator für Effizienz und Geräuschentwicklung |
| Enddeckelregister | 0,10 mm | Behält die konzentrische Ausrichtung der Rotorwelle mit den Endabdeckungen bei |
| Montageflanschfläche | Ebenheit 0,10 mm | Verhindert das Wackeln und sorgt für die Dichtungs- oder Dichtungskompression |
| O-Ring-Nut | ±0,05 mm | Garantiert eine gleichmäßige Kompression des Dichtrings |
| Kabelverschraubungsloch | ±0,20 mm | Ermöglicht eine dichte Einführung von Strom- und Sensorkabeln |
| Kühlmantelanschlüsse | Gewindetiefe innerhalb von ±1 Umdrehung | Sichert Armaturen für flüssigkeitsgekühlte Motoren ohne Lecks |
Auch die maschinelle Bearbeitung spielt eine wichtige Rolle für die Leckageintegrität. Das Schneidwerkzeug entfernt die dichte Außenhaut des Gussstücks, also die Schicht mit den kleinsten Poren. Sobald diese Haut entfernt ist, wird die Porosität unter der Oberfläche auf der bearbeiteten Fläche sichtbar. Aus diesem Grund kann ein Gehäuse im Gusszustand dicht sein und nach der Bearbeitung eine Dichtheitsprüfung nicht bestehen. Das gleiche Phänomen erklärt, warum die Dichtheitsprüfung immer am fertig bearbeiteten Teil und nicht nur am Rohgussteil durchgeführt werden sollte.
Porosität: Der Grund, warum es Dichtheitsprüfungen gibt
Porosität in Aluminiumdruckgussteilen ist kein Fehler, der zufällig auftritt. Es gibt zwei Hauptquellen, die sich in einem bearbeiteten Motorgehäuse jeweils unterschiedlich verhalten.
Gasporosität entsteht durch Wasserstoff in der Schmelze und durch Luft, die während des Einspritzhubs im Formhohlraum eingeschlossen wird. Das Gas liegt in kleinen, meist kugelförmigen Poren vor. Schrumpfporosität tritt während der Erstarrung auf, wenn das flüssige Metall die Bereiche, die zuletzt erstarren, nicht versorgen kann. Schrumpfporen sind in der Regel unregelmäßig und können Netzwerke bilden, die für die Dichtheit wesentlich gefährlicher sind als kugelförmige Gasporen.
Beide Arten sind im Aluminium-Druckguss üblich. Zum Problem werden sie erst dann, wenn sie in einer Wand liegen, die druckdicht sein muss, oder wenn sie durch eine Bearbeitung in eine Dichtfläche gelangen. Die folgende Tabelle zeigt eine anschauliche Verteilung der Fehlerursachen bei Lecktests in den Produktionsläufen von Motorgehäusen, basierend auf typischen Gießereierfahrungen.
Die praktische Schlussfolgerung ist, dass Porosität die Hauptursache für Motorgehäuselecks ist. Die Lösung besteht nicht darin, die gesamte Porosität zu beseitigen, was beim Hochdruck-Druckguss nahezu unmöglich ist, sondern darin, ihre Position zu kontrollieren, sie von Leckpfaden fernzuhalten und sie abzudichten, wenn sie eine Druckgrenze kreuzt. Wenn Sie mit dem Verfahren noch nicht vertraut sind, erfahren Sie in unserem Leitfaden zum Aluminium-Druckguss, wie sich die Gießmethode auf die Porosität auswirkt und warum Hochdruck-Druckguss die häufigste Methodee für Motorgehäuse ist. Für einen breiteren Überblick vergleichen wir auch verschiedene Aluminiumgussverfahren, damit Sie sehen können, wo Druckguss im Vergleich zu Dauerform- und Sandguss passt.
Wann muss ein Motorgehäuse eigentlich abgedichtet werden?
Nicht jedes Motorgehäuse muss abgedichtet werden. Bei einem offenen, tropfsicheren Motorrahmen, einem lüftergekühlten Gehäuse ohne Innendruck oder einem Motor, der auf einem separat abgedichteten Anschlusskasten basiert, muss die Gusswand nicht druckdicht sein. In diesen Fällen ist die Bearbeitung allein ausreichend und die Festlegung einer Dichtheitsprüfung verursacht nur zusätzliche Kosten.
Eine Abdichtung wird erforderlich, wenn die Gehäusewand selbst die Druckbarriere darstellt. Die folgenden Anwendungsgruppen sind typische Beispiele aus Programmen zur Motorengehäusefertigung.
Flüssigkeitsgekühlte EV-Fahrmotoren
Kühlmittelmäntel zirkulieren Wasser-Glykol durch interne Kanäle mit 200–500 kPa. Jedes Porennetzwerk in der Mantelwand verursacht Kühlmittelverlust.
Hermetische Kompressormotoren
Der Kältemitteldruck wirkt direkt auf das Gehäuse; Lecks führen zu Kältemittelverlust und Systemausfall.
Tauchmotoren und IP68-Motoren
Ständiges Eintauchen in Wasser erfordert eine Wand, die niemals Feuchtigkeit an den gewickelten Stator gelangen lässt.
Ölgeschmierte Getriebemotoren
Interne Ölspritzer und Druck können Öl durch Mikroporosität in die Verbindungskammer drücken.
Es gibt auch eine zweite Gruppe, bei der normalerweise nur die Bearbeitung ausreicht, wie unten zusammengefasst.
TEFC-Rahmen
Völlig geschlossene, lüftergekühlte Rahmen haben keinen Innendruck; Der Guss fungiert nicht als Druckbehälter.
Servomotoren mit versiegelten Innenteilen
Wenn der Stator bereits gekapselt ist, muss nur noch das Außengehäuse maßhaltig sein.
Abgedichtete Ausführungen
Wenn der Gegendeckel einen O-Ring oder eine Flachdichtung trägt, sorgt die Dichtung für die Abdichtung, nicht das Gussteil.
Kosmetik- oder Schutzhüllen
Separate Abdeckungen, die nicht Teil der Flüssigkeitsgrenze sind, können ohne Dichtheitsprüfung bearbeitet und lackiert werden.
Die Entscheidung für eine Abdichtung wird daher vom Betriebszyklus des Motors und den Umgebungsbedingungen bestimmt, nicht allein vom Gießprozess. Ein wasserdichtes Motorgehäuse für Außenpumpen ist ein anderes Teil als ein Lüftermotorgehäuse für Innenräume, auch wenn beide aus der gleichen Aluminiumlegierung bestehen. Die vorgesehene Serviceumgebung bestimmt, ob die Dichtheitsprüfung im Inspektionsplan erscheint.
 Leistungsstarkes, wasserdichtes Motorgehäuse für den industriellen Einsatz Dieses präzisionsgegossene Aluminiumgehäuse ist auf anspruchsvolle Abdichtung und Korrosionsbeständigkeit ausgelegt und eignet sich ideal für Motoren in rauen Umgebungen, in denen Dichtheitsprüfungen von entscheidender Bedeutung sind. Produkt anzeigen →
Dichtheitsprüfung: Methoden, Druck und Akzeptanzkriterien
Die Dichtheitsprüfung sollte als Produktionsvorgang und nicht als gelegentliche Kontrolle geplant werden. Die von Ihnen gewählte Methode verändert die Empfindlichkeit des Tests, die Zykluszeit und die Kosten pro Teil. Es bestimmt auch, ob ein kleines Porennetzwerk vor dem Versand des Gehäuses erkannt wird oder erst später, wenn es bereits in einem Motor montiert ist.
| Method | Erkennungsprinzip | Typische Empfindlichkeit | Bestens geeignet für |
|---|---|---|---|
| Luftdruckabfall | Über einen festgelegten Zeitraum gemessener Druckabfall | 1–10 sccm je nach Volumen | 100 % Produktionsprüfung von Gehäusen |
| Unterwasser-Blasentest | Visuelle Erkennung von Blasen unter Wasser | ~10⁻³ mbar·L/s Äquivalent | Kleine Chargen oder Fehlerprüfung |
| Massenstrom / Druckstrom | Gemessener Luftstrom durch das Teil bei eingestelltem Druck | 0,1–5 sccm | Automatisierte Linien mit hohem Volumen und schnellen Zykluszeiten |
| Helium-Massenspektrometrie | Mit einem Massenspektrometer nachgewiesenes Helium-Spürgas | <10⁻⁶ mbar·L/s | Kritische Sicherheitsteile und sehr strenge Spezifikationen |
| Hydrostatischer Wasserdruck | Der interne Wasserdruck wird für einen festgelegten Zeitraum gehalten | 0,1–1 MPa halten | Kühlmäntel und Hochdruck-Flüssigkeitswege |
Welchen Druck und welche Leckrate sollten Sie angeben?
Der Luftprüfdruck für Motorgehäuse liegt normalerweise zwischen 30 und 100 kPa, um eine allgemeine Dichtheit zu gewährleisten. Flüssigkeitsgekühlte Mäntel werden normalerweise bei 200–500 kPa getestet, und die Akzeptanzleckrate wird in sccm bei einem definierten Testdruck und einer definierten Stabilisierungszeit ausgedrückt. Eine typische Produktionsgrenze liegt unter 1–3 sccm Luft bei 50 kPa, die 10–30 Sekunden lang gehalten wird. Der korrekte Wert hängt jedoch vom Betriebsdruck des Motors, dem Volumen des inneren Hohlraums und dem akzeptablen Flüssigkeitsverlust über die Motorlebensdauer ab.
Ein wichtiges Detail ist die Stabilisierungszeit. Ein neu bearbeitetes Aluminiumgehäuse ist sauber und trocken, sodass die Lufttests stabil sind. Wenn das Gehäuse imprägniert wurde, muss der Test durchgeführt werden, nachdem das Dichtmittel vollständig ausgehärtet ist, da Restfeuchtigkeit in den Poren die Druckabfallanzeige beeinflusst. Die Qualitätsabteilung sollte für jedes geprüfte Teil den Prüfdruck, die Stabilisierungszeit und die gemessene Leckrate aufzeichnen.
Vor der Bearbeitung oder nach der Bearbeitung?
Die Reihenfolge der Tests bestimmt, ob das Ergebnis aussagekräftig ist. Eine Dichtheitsprüfung im Gusszustand ist nützlich, um grobe Löcher, Kaltverschlüsse oder dünne Wände frühzeitig zu erkennen, garantiert jedoch nicht, dass das fertig bearbeitete Teil dicht ist. Der Grund ist einfach: Durch die Bearbeitung wird die dichte Außenhaut geöffnet und eine Pore freigelegt, die im Gusszustand vollständig isoliert war.
Eine bewährte Vorgehensweise besteht darin, zunächst alle Gehäuse, die druckdicht sein müssen, zunächst zu bearbeiten und dann eine 100-prozentige Dichtheitsprüfung durchzuführen. Der folgende Ablauf zeigt die Produktionssequenz für Motorgehäuse mit Dichtungsanforderungen.
Wird das Gehäuse vor der Bearbeitung imprägniert, muss es nach der Bearbeitung noch einmal auf Dichtheit geprüft werden. Manchmal wird eine Imprägnierung vor der Bearbeitung eingesetzt, um die Menge an offener Porosität in tiefen Bohrungen zu reduzieren, sie ist jedoch kein Ersatz für den abschließenden Test des bearbeiteten Teils.
Vakuumimprägnierung: So funktioniert die Porositätsversiegelung
Die Vakuumimprägnierung ist die anerkannte Produktionsmethode zur Versiegelung von Mikroporosität in Aluminiumdruckgussteilen. Das Teil wird in eine Vakuumkammer gelegt, die Luft wird aus den offenen Poren evakuiert und ein flüssiges Dichtmittel wird eingeleitet, während das Vakuum aufrechterhalten wird, sodass das Dichtmittel in das Porennetzwerk gesaugt wird. Anschließend wird der Druck abgelassen und das Dichtmittel ausgehärtet, um den Leckweg zu blockieren.
Die Prozessschritte sind lieferantenübergreifend konsistent:
- Reinigen und trocknen Sie die bearbeiteten Gehäuse, um Schneidflüssigkeiten und Späne zu entfernen.
- Laden Sie die Gehäuse in einen Vakuumbehälter und erzeugen Sie ein Vakuum von etwa 1–5 mbar.
- Fluten Sie den Behälter mit dem Dichtmittel, während das Vakuum aufrechterhalten wird.
- Entlüften Sie auf atmosphärischen Druck oder üben Sie zusätzlichen Druck aus, um das Dichtmittel tiefer in die Poren zu drücken.
- Lassen Sie das Dichtmittel ab, spülen Sie die Teile ab und härten Sie sie je nach Dichtmitteltyp aus.
- Bringen Sie die Gehäuse zur Dichtheitsprüfstation zurück und testen Sie sie erneut zu 100 %.
Welche Dichtmittelart wird für Motorgehäuse verwendet?
| Art des Dichtmittels | Heilmethode | Typische Porengröße | Produktionshinweise |
|---|---|---|---|
| Methacrylat | Heißwasseraushärtung, normalerweise 90–95 °C für 10–15 Minuten | 0,1–0,5 mm | Schnelle Aushärtung, produktionsstabil, am häufigsten für Motorgehäuse |
| Acryl / anaerob | Wärmehärtung oder Katalysator | <0,1 mm | Gut für sehr feine Porosität, erfordert jedoch eine strenge Prozesskontrolle |
| Polyester | Wärmehärtung | 0,1–0,3 mm | Ausgereifte Technologie, geringere Kosten für Dichtmittel, längere Aushärtezeit |
Vor der Bearbeitung oder nach der Bearbeitung?
Nach der Bearbeitung ist der einzige verlässliche Punkt für die endgültige Versiegelung, da durch die Bearbeitung Poren geöffnet werden können, die nicht mit der Oberfläche des Gussteils verbunden waren. Wenn ein Motorgehäuse vor der Bearbeitung imprägniert wird und der Fräser in eine neue Pore auf der Dichtfläche eindringt, wird das fertige Teil trotzdem undicht sein. Lieferanten, die dicht bearbeitete Gehäuse garantieren, führen daher nach der Bearbeitung die Endimprägnierung durch und prüfen anschließend erneut. Einige Teile erhalten als zusätzlichen Schritt vor der Bearbeitung eine vorläufige Imprägnierung, um die Bearbeitung des Gussteils zu erleichtern, wo eine tiefe innere Porosität zum Werkzeugbruch führen könnte, aber die endgültige Entscheidung über die Abdichtung wird am bearbeiteten Gehäuse getroffen.
Eine Imprägnierung wirkt gegen Porosität, ist jedoch kein Heilmittel gegen Risse, kalte Überlappungen oder größere Hohlräume. Wenn der Lecktester eine große Leckrate anzeigt, sollte das Gehäuse vor der Imprägnierung visuell und röntgenologisch beurteilt werden. Der Dichtstoff kann nur offene Poren füllen; Ein Riss, der sich unter Temperaturwechsel öffnet und schließt, führt immer noch zu einem Betriebsleck.
Legierungs- und Designoptionen, die das Dichtungsrisiko verringern
Die für ein Motorgehäuse ausgewählte Legierung verändert dessen Porositätsverhalten, Bearbeitbarkeit und Dichtungsleistung. Die häufigsten Legierungsfamilien sind die im Hochdruck-Kokillenguss verwendeten Aluminium-Silizium-Kupfer-Legierungen. Die folgende Tabelle vergleicht typische Motorgehäuselegierungen.
| Legierung | Gemeinsame Spezifikation | Tendenz zur Porosität | Bearbeitbarkeit | Typische Anwendung |
|---|---|---|---|---|
| ADC12 | JIS H5302 | Mäßig; erfordert eine Prozesskontrolle | Ausgezeichnet | Die meisten importierten und auf dem asiatischen Markt erhältlichen Motorgehäuse |
| A380 | ASTM B85 | Mäßig; gute Kombination aus Festigkeit und Gießbarkeit | Ausgezeichnet | Nordamerikanische Produktion von Motorgehäusen |
| A356 | ASTM B26 | Geringere Schrumpfporosität nach der Wärmebehandlung | Gut | Strukturelle und hochintegrierte Motorgehäuse |
| Silafont 36 / Aural | Kundenspezifische Fahrzeugspezifikationen | Geringe Porosität mit kontrollierter Kühlung | Gut | Hochdichte Gehäuse für Elektrofahrzeuge und Automobile |
Die Wandstärke ist der nächste Faktor. Dünne Wände im Bereich von 2–3 mm kühlen schnell ab und erzeugen eine feine Struktur mit weniger großen Schrumpfhohlräumen. Dicke Abschnitte halten die Wärme länger und bergen die Gefahr eines Schrumpfens. Eine gute Konstruktion des Motorgehäuses hält die Wandstärke so gleichmäßig wie möglich, vermeidet isolierte schwere Vorsprünge und sorgt für Kerndurchgänge mit einer minimalen Wandstärke, die zuverlässig gefüllt und gespeist werden können.
Das Design beeinflusst auch die Bearbeitungszugabe. Wenn eine Dichtfläche bearbeitet werden soll, sollte in der Gusszeichnung eine Bearbeitungszugabe angegeben werden, die groß genug ist, um die Haut im Gusszustand zu reinigen, aber nicht so groß, dass der Fräser tiefe Poren freilegt. Ein typisches Aufmaß beträgt 0,5–1,0 mm für bearbeitete Oberflächen an einem Motorgehäuse aus Druckguss. Wenn die Dichtheit von entscheidender Bedeutung ist, sollten in der Zeichnung die Dichtfläche und die zulässige Porositätsklasse angegeben werden, damit sowohl die Gießerei als auch die Bearbeitungswerkstatt verstehen, welche Bereiche intakt bleiben müssen. Die Wahl des richtigen Gießverfahrens hat auch Einfluss darauf, wie hoch das Porositätsrisiko des Teils ist. Unser Artikel zur Auswahl des richtigen Aluminiumgussverfahrens behandelt diesen Vergleich ausführlicher.
 Industriell bearbeitete Gussteile aus Aluminiumlegierung für kundenspezifische Geräte Diese kundenspezifischen Aluminiumgussteile werden mit präzisen Toleranzen für Industriemaschinen bearbeitet und bieten Designflexibilität und Haltbarkeit. Überprüfen Sie sie auf zuverlässige mechanische Unterstützung. Produkt anzeigen →
Kosten-, Durchlaufzeit- und Lieferantenfähigkeitsfaktoren
Die Bearbeitung ist ein Standardaufwand für jedes Motorgehäuse. Durch Dichtungs- und Dichtheitsprüfungen entstehen Kosten pro Teil, und die Kosten pro Teil hängen von der Prüfmethode, der Zykluszeit, der erforderlichen Leckrate und der Ausschussrate ab. Wenn Sie diese Zahlen verstehen, bevor Sie ein Angebot anfordern, vermeiden Sie spätere Überraschungen.
Folgende Kostenfaktoren sind wichtig:
- Komplexität der Bearbeitung: Ein Gehäuse mit mehreren Bohrungen, Gewindelöchern und einer engen Lagertoleranz benötigt mehr Zeit als ein einfacher Flansch und eine Tasche, sodass die Bearbeitung die Zykluszeit und die Kosten dominiert.
- Dichtheitsprüfung volume: 100% leak testing requires a dedicated station, calibrated instruments, and a defined cycle time; an AQL sampling plan is cheaper but leaves the risk of undetected random porosity.
- Chargenkosten für die Imprägnierung: Normalerweise wird die Vakuumimprägnierung pro Charge berechnet, aber die erneute Prüfung nach der Imprägnierung verdoppelt die Kosten für die Dichtheitsprüfung für Ausschussteile.
- Planung der Ausschussrate: Eine gute Gießerei führt eine Prozesskontrolle durch, um die Ausschussrate bei der Imprägnierung niedrig zu halten. Eine hohe Erstausfallrate weist auf einen schlechten Anguss, eine schlechte Entlüftung oder die falsche Legierung hin.
Wenn Sie einen Lieferanten für Motorgehäuse aus Aluminium bewerten, stellen Sie in der RFQ-Phase die folgenden Fragen:
- Wird die Bearbeitung im eigenen Haus oder durch eine Subunternehmer-Werkstatt durchgeführt? Die Bearbeitung im eigenen Haus verkürzt die Logistik und macht die Verantwortung klarer.
- Welche Dichtheitsprüfmethode ist für Motorgehäuse Standard und wie hoch ist die Akzeptanzleckrate?
- Kann der Lieferant Dichtheitsprüfprotokolle aus demselben Produktionslos wie die Musterteile bereitstellen?
- Ist eine 100-prozentige Dichtheitsprüfung im angegebenen Stückpreis enthalten oder wird sie als optionaler Einzelposten angeboten?
- Tränkt der Lieferant vor oder nach der Bearbeitung? Die Antwort sollte nach der Bearbeitung für die endgültige Dichtungsintegrität sein.
- Mit welcher Ausschussquote plant der Lieferant nach der Imprägnierung und wie schlägt sich dieses Risiko im Preis nieder?
- Welche Aluminiumlegierung empfiehlt der Lieferant für ein druckdichtes Motorgehäuse und welche Porositätsangabe wird in der Gusszeichnung verwendet?
Häufig gestellte Fragen
Kann ein Motorgehäuse die Dichtheitsprüfung vor der Bearbeitung bestehen und nach der Bearbeitung versagen?
Ja, und das ist einer der häufigsten Befunde in der Produktion. Die Oberfläche im Gusszustand weist eine dichte Haut auf, die viele Poren verstopft. Durch die maschinelle Bearbeitung wird diese Haut entfernt und eine Pore unter der Oberfläche kann zu einem Leckpfad geöffnet werden. Aus diesem Grund empfiehlt die Industrie, das fertig bearbeitete Gehäuse und nicht den Rohguss auf Dichtheit zu prüfen.
Gilt die Vakuumimprägnierung als Reparatur?
Technisch gesehen handelt es sich um eine Dichtungsreparatur, es handelt sich jedoch um ein in den Aluminiumdruckgussnormen akzeptiertes Verfahren. Die Vakuumimprägnierung wird täglich bei Tausenden von Serienmotorgehäusen eingesetzt. Der Schlüssel besteht darin, durch erneute Tests zu überprüfen, ob das imprägnierte Teil die gleiche Leckratenspezifikation erfüllt wie ein Teil ohne Porosität. Ein ordnungsgemäß imprägniertes Gehäuse kann über die gesamte Lebensdauer des Motors zuverlässig funktionieren.
Macht Eloxieren oder Pulverbeschichten ein Motorgehäuse dicht?
Nein. Beim Eloxieren entsteht eine dünne Oxidschicht und beim Pulverbeschichten entsteht ein Oberflächenfilm. Keines von beiden dringt tief genug ein, um ein kontinuierliches Porennetzwerk in der Gusswand zu blockieren. Beide Oberflächen verbessern die Korrosionsbeständigkeit und das Erscheinungsbild, können jedoch keine Vakuumimprägnierung zur Druckdichtigkeit ersetzen.
Was ist der typische Luftprüfdruck für ein Aluminium-Motorgehäuse?
Für die allgemeine Dichtheit sind 30–100 kPa üblich. Bei flüssigkeitsgekühlten Mänteln beträgt der Prüfdruck normalerweise 200–500 kPa oder das 1,5-fache des maximalen Arbeitsdrucks, wenn der Kunde eine Sicherheitsmarge angibt. Die Annahmeleckrate wird üblicherweise in sccm bei definiertem Druck und Stabilisierungszeit angegeben.
Kann die CNC-Bearbeitung Porosität entfernen?
Nein. Durch die maschinelle Bearbeitung wird Material entfernt und es besteht die Gefahr, dass Porosität freigelegt wird, die unter der Oberfläche verborgen war. Es ist möglich, eine flache poröse Schicht abzutragen, aber das ist keine zuverlässige Methode für die Dichtheit. Große sichtbare Defekte werden manchmal geschweißt, aber die Reparatur von Schweißnähten an einem Aluminiumdruckguss ist kostspielig und kann zu Verformungen führen, weshalb sie selten zur Behandlung von Mikroporosität eingesetzt wird.
Muss jedes Aluminium-Motorgehäuse einer 100-prozentigen Dichtheitsprüfung unterzogen werden?
Nur wenn für das Gehäuse eine Dichtungspflicht besteht. Bei einem Motorrahmen ohne Innendruck und einem abgedichteten Anschlusskasten kann eine Probenahme ausreichend sein. Bei einem flüssigkeitsgekühlten Gehäuse, einem hermetischen Kompressor oder einem Tauchmotor ist eine 100-prozentige Dichtheitsprüfung nach der Bearbeitung die einzige Möglichkeit, sicherzustellen, dass kein undichtes Teil das Werk verlässt.


